Как выбрать лазерный станок CO2: мощность трубки, рабочее поле и охлаждение
Разбираем, какую мощность CO2-трубки и какое рабочее поле выбрать под ваши материалы и заказы, зачем нужна камера CCD, как устроено охлаждение и когда вместо CO2 нужен волоконный лазер.
Коротко: мощность трубки выбирают по самому толстому материалу, который вы будете резать регулярно: 60–80 Вт — гравировка и тонкий раскрой (сувениры, таблички), 100–130 Вт — универсальный вариант для рекламной мастерской, 150–180 Вт — для толстого акрила и потокового раскроя. Рабочее поле — по размеру листа: 1300×900 мм для деталей из обрезков и половинок листа, 1300×2500 мм — для раскроя целого листа 1,22×2,44 м без резки на части. Металл CO2-лазер не режет: для маркировки металла нужен волоконный маркер.
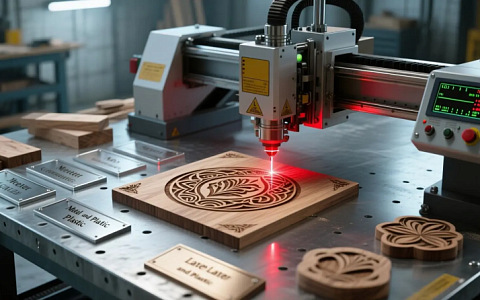
Лазерный станок CO2 — основной инструмент рекламной мастерской для резки и гравировки акрила, фанеры, МДФ, дерева, кожи, ткани и бумаги. Ошибка при выборе обычно стоит дорого: слабая трубка не берёт нужную толщину, маленькое поле заставляет резать листы на части, а без нормального охлаждения трубка быстро теряет мощность. Ниже — порядок выбора, на который мы ориентируем клиентов в SignTech.
1. Мощность трубки: от чего зависит и сколько нужно
Мощность CO2-трубки определяет, какую толщину станок прорежет за один проход и с какой скоростью. Ориентироваться стоит на материал, который вы режете чаще всего, а не на редкий максимальный заказ.
| Мощность трубки | Типичные задачи | Модели в каталоге |
|---|---|---|
| 60–80 Вт | гравировка, раскрой тонкого акрила и фанеры, сувениры, таблички, бирки | ST-6040 (60 Вт, поле 600×400 мм), ST-9060 и LD-690-W2 (80 Вт, 900×600 мм) |
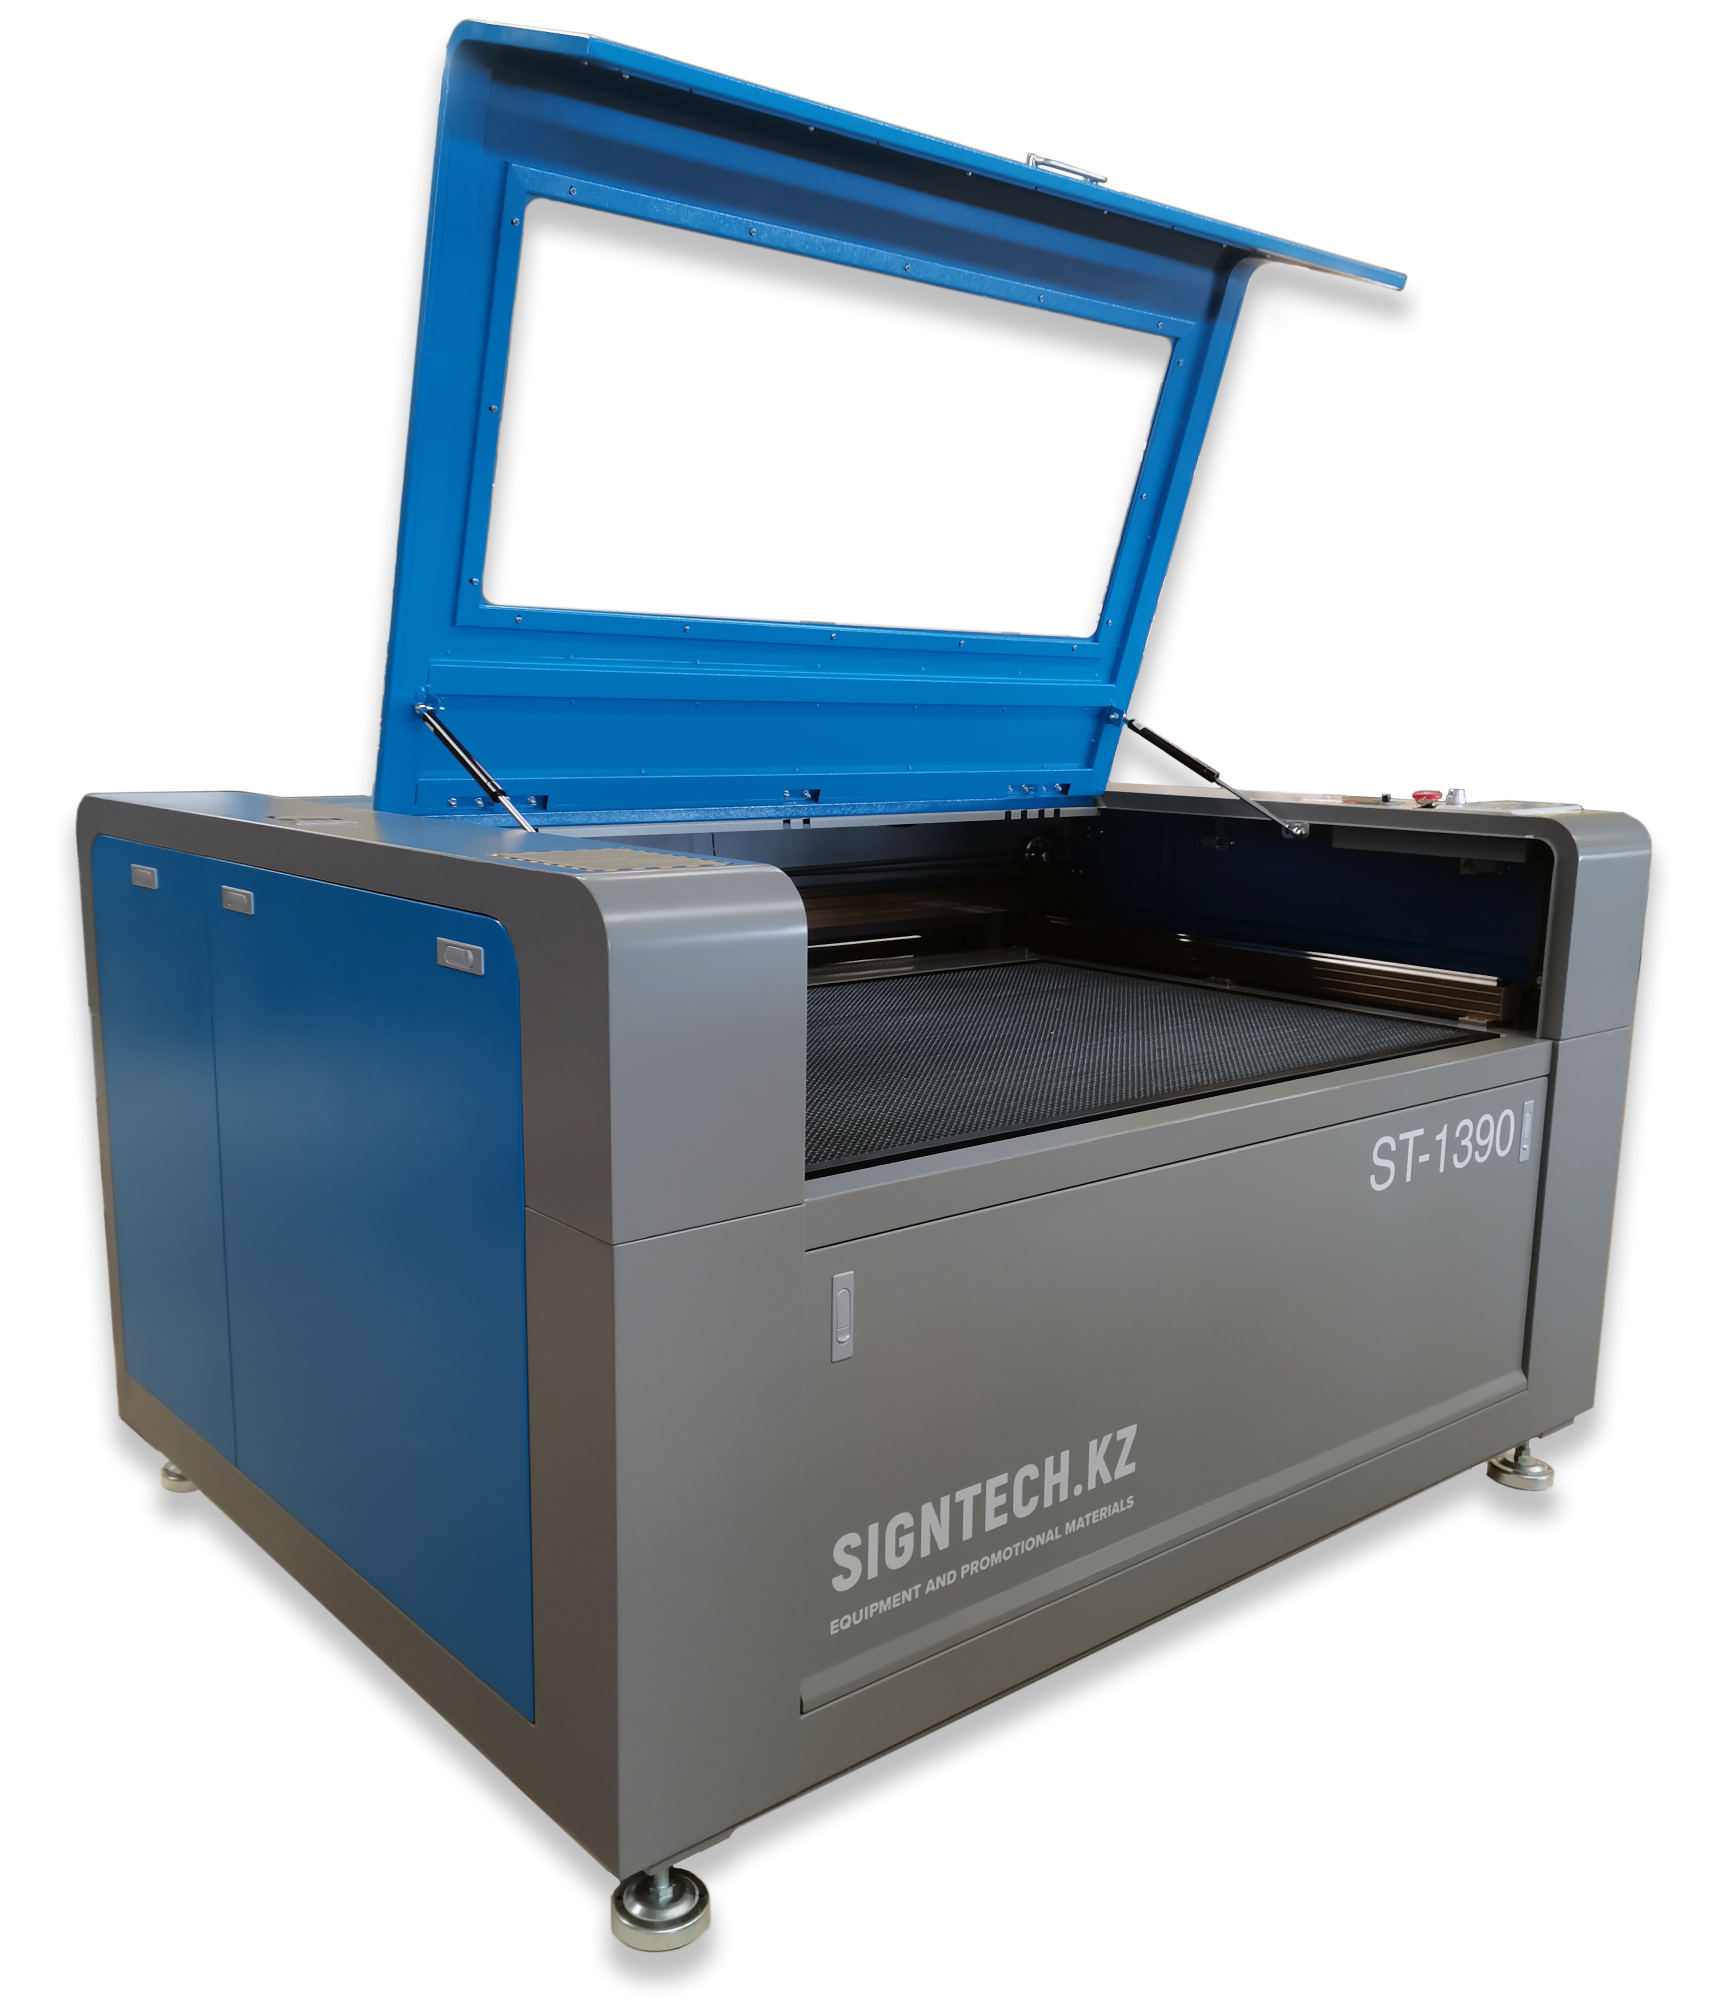
| 100–130 Вт | универсальная рекламная мастерская: буквы и подложки из акрила, раскрой фанеры и МДФ, гравировка | LD-1390A-W2 (100 Вт), LD-1390A-W4 (120 Вт), ST-1390 и ST-1390 CCD (130 Вт) — поле 1300×900 мм; LD-1610A-W4 (120 Вт, 1600×1000 мм) |
| 150–180 Вт | толстый акрил, раскрой целых листов, высокая загрузка | ST-1325 (180 Вт, 1300×2500 мм), Lideal LD-1325A (от 100 Вт, 2500×1300 мм) |
Реальная толщина реза зависит от материала, его плотности, фокусного расстояния линзы, скорости и состояния оптики. Перед покупкой попросите тестовый рез вашего материала: это быстрее и точнее любых таблиц.
2. Рабочее поле: считайте от размера листа
Самые распространённые листы в рекламе — 1,22×2,44 м (акрил, ПВХ, фанера). Если вы регулярно раскраиваете целые листы, выбирайте поле 1300×2500 мм: лист кладётся целиком, без предварительной резки и потерь на стыках. Для деталей из обрезков, сувениров и мелких серий удобнее и дешевле поле 1300×900 мм — это самый популярный формат. Компактные станки с полем 600×400 и 900×600 мм подходят для гравировки, персонализации и небольших мастерских.
Проверьте и габариты помещения: к размеру станка добавьте место для загрузки листа, вытяжку и охлаждение.
3. Камера CCD: резка по контуру напечатанного
Если вы режете напечатанные изделия — наклейки на акриле, фигурки, шевроны, — нужна модель с камерой CCD (например, ST-1390 CCD). Камера находит метки или контур изображения, и станок режет точно по печати, даже если лист положен со смещением. Для простого раскроя по векторному макету камера не обязательна.
4. Охлаждение, вытяжка и обдув
У всех CO2-станков в нашем каталоге водяное охлаждение трубки. Простая помпа с баком допустима для небольшой загрузки, но при работе часами вода нагревается, и мощность трубки падает. Для постоянной работы ставят чиллер — он держит стабильную температуру воды. Обязательны вытяжка (дым и запах при резке акрила и фанеры) и компрессор для обдува зоны реза: он уменьшает подгар кромки и защищает линзу. Помпы, вытяжки и компрессоры есть в разделе дополнительное оборудование для лазерных станков.
5. Когда нужен не CO2, а волоконный лазер
CO2-лазер не режет и не маркирует металл. Для гравировки и маркировки металла — нержавейки, алюминия, латуни, анодированных деталей — используют волоконные маркировщики мощностью 20–100 Вт с полем от 100×100 до 300×300 мм. Для маркировки стекла, пластика и чувствительных материалов применяют UV-маркеры (5–10 Вт).
6. Расходники и сервис
Трубка, линза и зеркала — расходные элементы: трубка постепенно теряет мощность, оптика загрязняется. Убедитесь, что у поставщика на складе есть трубки, линзы и зеркала, а сервис может приехать на юстировку. SignTech выполняет пусконаладку и ремонт и обслуживание лазерных станков.
Чек-лист перед покупкой
- Какой материал и какой толщины вы режете чаще всего — от этого мощность трубки.
- Режете ли целые листы 1,22×2,44 м — от этого рабочее поле.
- Нужна ли резка по контуру печати — тогда модель с камерой CCD.
- Есть ли место под вытяжку и охлаждение, какая нагрузка — помпа или чиллер.
- Есть ли запчасти на складе и сервис в вашем городе.
Все модели с характеристиками и наличием — в разделе лазерные станки CO2 (там же таблица сравнения). Если сомневаетесь между лазером и фрезером, прочитайте статью «Что выбрать: фрезерный или лазерный гравировальный станок».
Частые вопросы
Какой мощности лазер нужен для резки акрила?
Для тонкого акрила и гравировки достаточно 60–80 Вт. Для рекламных изделий из акрила средней толщины чаще выбирают 100–130 Вт, для толстого акрила и потоковой работы — 150–180 Вт. Точный результат на вашем материале покажет тестовый рез.
Можно ли резать металл на CO2-станке?
Нет. CO2-лазер предназначен для неметаллов. Для маркировки и гравировки металла нужен волоконный маркировщик, для резки металла — оптоволоконный станок по металлу.
Что лучше: поле 1300×900 или 1300×2500 мм?
1300×900 мм — универсальный формат для деталей и мелких серий. 1300×2500 мм нужен, если вы раскраиваете целые листы 1,22×2,44 м: лист кладётся целиком, без предварительной резки.
Нужен ли чиллер или хватит помпы?
Помпы с баком хватает при небольшой загрузке. При работе часами вода нагревается и мощность трубки падает — тогда нужен чиллер, который поддерживает стабильную температуру.