Почему станок ЧПУ теряет точность: люфты, направляющие, подшипники и приводы
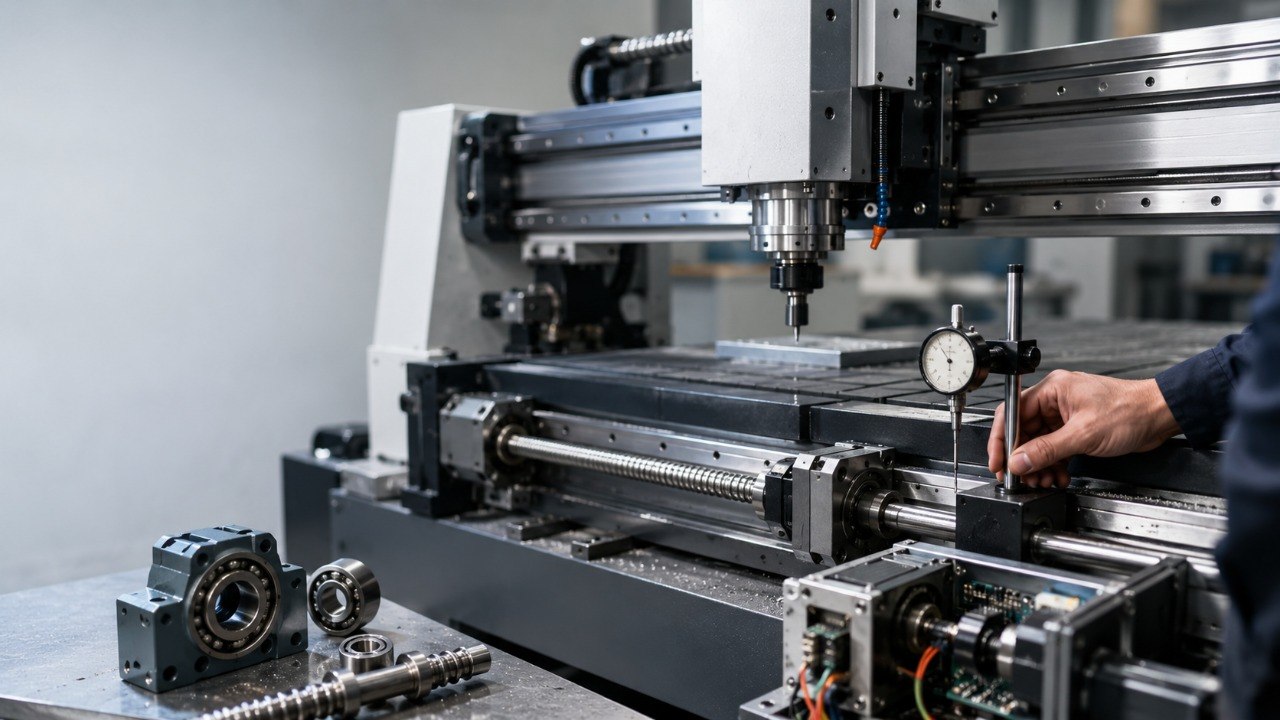
Станок с ЧПУ может долго работать стабильно, а затем начать оставлять ступеньку на сопряжении контуров, не попадать в размер, смещать отверстия или по-разному обрабатывать одинаковые детали. Если ошибка повторяется после смены направления движения, причина часто находится не в программе и не во фрезе, а в механике: люфте передачи, направляющих, опорных подшипниках или приводе.
Точность станка ЧПУ зависит от всей кинематической цепи «двигатель — муфта — винт или рейка — каретка — портал — шпиндель». Даже небольшой зазор или упругая деформация в одном узле может проявиться на детали как недобор размера, овал вместо окружности, смещение при возврате оси или ухудшение поверхности.
Какие признаки указывают на потерю точности
Если станок постоянно ошибается на одну и ту же величину на длинном перемещении, стоит проверять калибровку оси, шаг передачи и параметры управления. Если размер зависит от направления подхода, после реверса появляется ступенька или станок не возвращается точно в исходную точку, в первую очередь нужно искать люфт.
Характерные признаки механической проблемы:
— окружности становятся овальными или имеют заметный дефект в месте замыкания;
— при встречном и попутном фрезеровании размер отличается;
— после быстрых перемещений станок не возвращается точно в ноль;
— на поверхности появляется волнистость, дребезг или повторяющийся рисунок вдоль одной оси.
Если такие дефекты появились на оборудовании, которое раньше работало точнее, программную компенсацию не стоит использовать как первое решение. Сначала нужно найти физический источник ошибки. Подходящие конфигурации можно сравнить в разделе фрезерно-гравировальных станков с ЧПУ, а узлы для ремонта — в каталоге комплектующих для фрезерно-гравировальных станков.
Люфт в ШВП, винтовой или реечной передаче
Люфт — это перемещение, которое привод уже начал выполнять, а рабочий орган ещё не совершил. Особенно хорошо он проявляется при реверсе: ось получает команду двигаться в обратную сторону, но часть хода уходит на выбор зазора. Контроллер считает импульсы, а механика фактически отстаёт.
В ШВП критичны состояние гайки, преднатяг, опоры винта и монтаж. Производители прецизионных ШВП используют преднатяг и специальные опорные узлы именно для повышения жёсткости, точности и повторяемости. HIWIN, например, выпускает прецизионные ШВП для задач, где важны высокая точность позиционирования и повторяемость.
Поэтому замена одной шариковой гайки не всегда решает проблему: люфт может находиться в подшипниковой опоре, муфте или креплении винта.
На реечной передаче проверяют зацепление шестерни с рейкой, прижим редуктора, износ зубьев и крепёж. В ременном приводе дополнительно контролируют натяжение, состояние зубьев и посадку шкивов. Ослабленный винт на шкиве или муфте способен давать ошибку, которая внешне очень похожа на износ передачи.
Пример: при вырезании круга диаметром 100 мм по оси X получается 100,00 мм, а по оси Y — 99,65 мм. После изменения направления подхода результат по Y меняется. В такой ситуации не следует сразу масштабировать ось в настройках. Сначала индикатором измеряют потерянное перемещение при реверсе. Если компенсировать механический люфт только программно, результат может изменяться вместе с нагрузкой и направлением резания.
Направляющие: износ, загрязнение и потеря жёсткости
Линейные направляющие определяют траекторию движения каретки и портала. Загрязнение рельса, износ каретки, ослабленный крепёж или повреждение дорожек качения снижают жёсткость. Под нагрузкой фрезы узел может смещаться сильнее, чем при холостом перемещении, поэтому тест «в воздухе» иногда выглядит нормально, а обработанная деталь — нет.
THK указывает, что линейные направляющие непосредственно участвуют в обеспечении точного прямолинейного перемещения, а правильный монтаж и смазка имеют критическое значение для их работы. Производитель отдельно отмечает риск попадания стружки и других посторонних частиц в каретки направляющих.
Для фрезерного ЧПУ это особенно важно при работе с древесиной, пластиками и композитами. Мелкая пыль смешивается со смазкой, загрязняет рабочие поверхности и со временем может ускорять износ.
Проверку начинают с очистки рельсов и осмотра дорожек. Затем контролируют крепёж рельсов и кареток, плавность движения, локальные зоны повышенного сопротивления и поперечное качание. Если при боковом усилии портал заметно смещается, индикатор помогает определить источник: каретка, крепление рельса, конструкция портала или соединение с приводом.
Подшипники и опоры: небольшой зазор становится ошибкой оси
Опорные подшипники ШВП воспринимают осевую нагрузку. При нарушении преднатяга, ослаблении фиксирующей гайки или износе винт может перемещаться вдоль оси при смене направления. Тогда на индикаторе виден люфт, хотя сама шариковая гайка ещё может быть исправна.
Отдельная причина — подшипники шпинделя. Их износ увеличивает радиальное или осевое биение инструмента. Оси при этом могут позиционироваться правильно, но фактическая траектория режущей кромки будет отличаться от расчётной. На чистовой обработке это проявляется нестабильным размером, вибрацией и ухудшением поверхности.
Для ремонта шпиндельного узла на SignTech предусмотрен отдельный раздел с цангами, гайками и подшипниками для фрезерно-гравировальных станков.
Важно разделять люфт оси и биение шпинделя. Люфт измеряют индикатором при реверсе каретки, а биение — по контрольной оправке или цилиндрическому хвостовику в шпинделе. Иначе можно заменить исправную ШВП и не устранить дефект детали.
Приводы: муфты, редукторы, шаговые двигатели и сервосистемы
Механически исправная ось тоже может терять позицию из-за привода. У шагового двигателя типичная причина — пропуск шагов при слишком высокой скорости, ускорении или нагрузке. Ошибка накапливается: после серии перемещений станок уже не возвращается в машинный ноль, хотя статический люфт невелик.
В сервосистеме положение контролируется по обратной связи, но слабая муфта, люфт редуктора, перегрузка, ошибка энкодера или неправильная настройка регуляторов также ухудшают динамическую точность. Поэтому диагностика должна отделять ошибку позиционирования двигателя от механического смещения исполнительного узла.
Пример: станок точно возвращается в ноль на скорости 3 м/мин, но после увеличения быстрых перемещений до 8 м/мин уходит на 1–2 мм после нескольких циклов. Если при медленном реверсе механический люфт минимален, нужно снизить скорость и ускорение и повторить тест. Исчезновение ошибки указывает на привод, перегрузку или пропуск шагов, а не на необходимость менять масштаб оси.
Как диагностировать потерю точности
Начинать лучше не с разборки, а с воспроизводимого измерения. Закрепите индикатор, выберите одну ось и перемещайте её на одинаковую величину в обе стороны. Проверьте возврат в точку и отдельно измерьте потерянный ход при смене направления.
Оптимальная последовательность:
- Проверить жёсткость крепления заготовки, инструмента, цанги и шпинделя.
- Измерить биение шпинделя и инструмента.
- Измерить люфт каждой оси при реверсе.
- Проверить муфты, шкивы, рейки, редукторы, опоры ШВП и крепёж.
- Осмотреть направляющие, каретки, смазку и защиту от загрязнений.
- Повторить тест при разных скоростях и ускорениях.
- После устранения механических причин выполнить калибровку и, при необходимости, компенсацию остаточного люфта.
Если нет индикатора, документации или опыта регулировки преднатяга, разбирать опоры ШВП и каретки без измерений нецелесообразно. В разделе сервисного обслуживания SignTech указаны диагностика механики и электроники, калибровка осей, проверка направляющих и контроль точности подачи инструмента.
Почему программной компенсации недостаточно
Компенсация люфта в контроллере полезна, когда механическая часть исправна, а остаточный зазор стабилен и измеряем. Но она не восстанавливает жёсткость изношенной направляющей, не затягивает муфту и не устраняет осевое перемещение винта в подшипниках. Кроме того, износ может различаться по длине хода и сильнее проявляться под нагрузкой.
Поэтому последовательность одна: сначала механика, затем настройка. Если точность ухудшалась постепенно, проверяют износ, смазку и загрязнение. Если ошибка появилась резко — крепёж, муфты, привод и возможное столкновение. Если погрешность растёт со скоростью — отдельно тестируют двигатель, драйвер, ускорение и передачу.
Как сохранить точность ЧПУ дольше
Направляющие и ШВП нужно содержать в чистоте и смазывать по требованиям производителя, крепёж периодически контролировать, а изменение шума, вибрации и усилия перемещения не игнорировать. Плановая проверка точности позволяет обнаружить небольшой люфт до того, как он начнёт портить серию деталей.
Главный вывод: потеря точности ЧПУ редко сводится к одному параметру. Люфты, направляющие, подшипники и приводы образуют единую кинематическую цепь. Надёжная диагностика идёт от измерения фактического перемещения к конкретному узлу, а программная коррекция применяется только после устранения механической причины. Так можно вернуть повторяемость без бессистемной замены деталей и случайной перенастройки.