ПВХ, акрил и гравировальный пластик: какой материал выбрать для фрезеровки и лазерной обработки
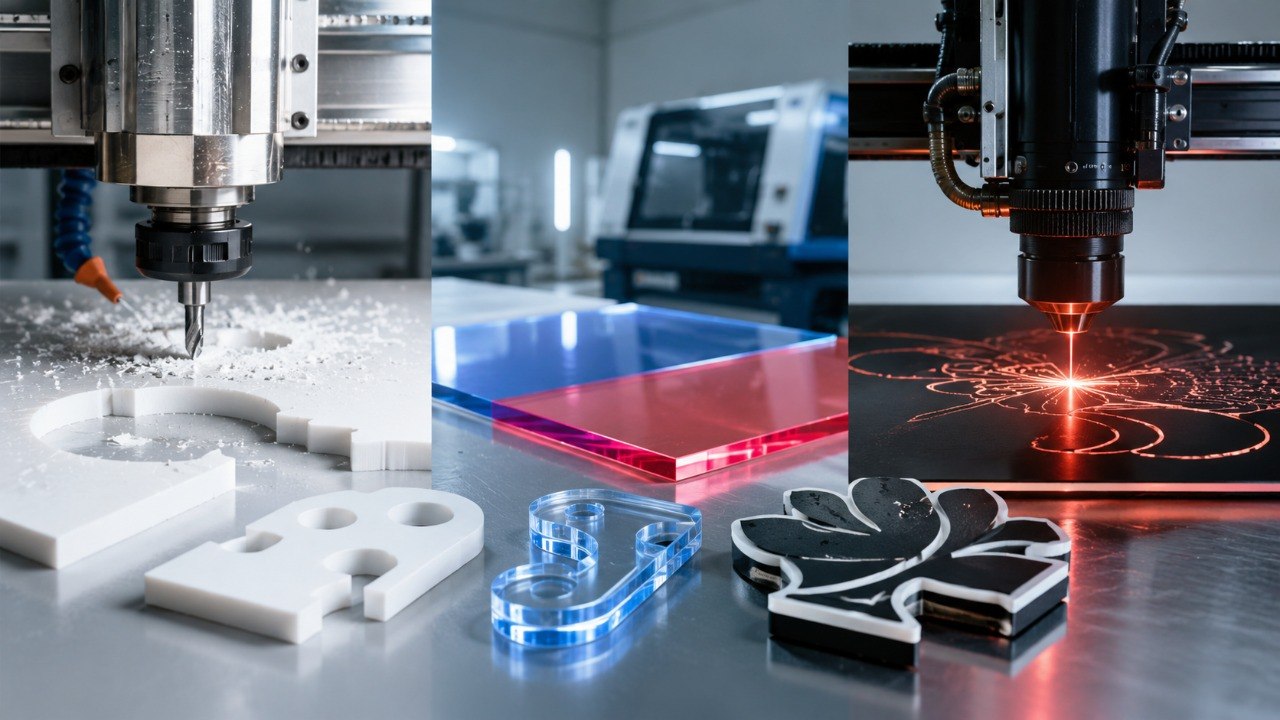
При изготовлении вывесок, табличек, POS-материалов и декоративных деталей выбор пластика нельзя сводить только к цене листа. Один и тот же макет может быть простым на фрезерном ЧПУ и проблемным на лазере — или наоборот. ПВХ, акрил и гравировальный пластик отличаются жесткостью, поведением при нагреве, качеством кромки и назначением, поэтому материал лучше выбирать сразу под технологию обработки и внешний вид изделия.
Главное правило: ПВХ рационален прежде всего для механической обработки, акрил универсален и особенно хорошо подходит для CO₂-лазера, а двухслойный гравировальный пластик удобен там, где нужно быстро получить контрастную надпись или графику без печати и окрашивания.
Что важно определить до выбора материала
Сначала нужно понять, что требуется от детали: контурный раскрой, глубокая выборка, отверстия, объемная фрезеровка, тонкая гравировка или чистая декоративная кромка. Затем учитывают толщину, жесткость, прозрачность, условия эксплуатации, размер серии и оборудование в цехе.
Для фрезеровки важны стабильность листа, способность материала образовывать стружку без сильного плавления и надежное крепление заготовки. Для лазера дополнительно критичен химический состав: материал должен быть прямо разрешен для лазерной резки или гравировки. Неизвестный пластик нельзя считать безопасным только потому, что он похож на акрил.
| Материал | Фрезерный ЧПУ | CO₂-лазер | Где особенно удобен |
|---|---|---|---|
| ПВХ | Да | Нет | Стенды, вывески, POS-конструкции, основы |
| Акрил (PMMA) | Да | Да | Прозрачные детали, буквы, декор, таблички |
| Гравировальный пластик | Обычно да | Только лазерные марки | Бейджи, номерки, шильды, навигация |
ПВХ: практичный материал для фрезеровки, но не для лазера
Вспененный листовой ПВХ ценят в рекламном производстве за небольшой вес, ровную поверхность, влагостойкость и удобство механической обработки. В каталоге SignTech представлены листы разной толщины и плотности, поэтому материал можно подобрать как для интерьерной таблички, так и для более жесткой конструкции.
На фрезерном станке ПВХ удобно раскраивать по контуру, выбирать пазы и делать отверстия. При правильно подобранной фрезе материал обрабатывается быстро. Проблемы появляются, когда инструмент затуплен или режим вызывает сильный нагрев: кромка начинает заминаться или подплавляться. Для серийного раскроя важны острый инструмент, стабильная подача и удаление стружки.
Для лазерной резки и гравировки ПВХ использовать нельзя. Trotec Laser относит поливинилхлорид к материалам, не предназначенным для лазерной обработки. Причина — образование опасных газов и продуктов разложения. Материалы OSHA также фиксируют образование хлороводорода при термическом разложении ПВХ. Данные OSHA по термическому разложению PVC
Это не вопрос того, насколько красивой получится кромка. Термическая обработка ПВХ создает риск для оператора, системы вытяжки и самого оборудования. Поэтому попытка «просто подобрать меньшую мощность» не решает проблему.
Если проект рассчитан на ПВХ, базовой технологией должна быть механическая обработка. Для рекламных производств под такие задачи используются фрезерно-гравировальные станки с ЧПУ, позволяющие выполнять контурный раскрой, гравировку, отверстия и выборки в листовых материалах.
Акрил: универсальный выбор для фрезы и CO₂-лазера
Акрил, или PMMA, подходит и для фрезеровки, и для лазерной обработки. Его используют для световых элементов, объемных букв, декоративных панелей, витрин, подставок и прозрачных деталей. В разделе листового акрила SignTech представлены различные цвета, толщины и варианты поверхности.
У CO₂-лазера есть заметное преимущество при раскрое акрила: при корректно подобранных режимах можно получить ровную визуально чистую кромку без последующей механической шлифовки. Это особенно полезно для прозрачных деталей, сувенирной продукции и интерьерных изделий, где торец остается видимой частью дизайна.
Лазер удобен и при сложном контурном раскрое: нет механического контакта инструмента с листом, а значит, отсутствуют усилия резания, способные сместить небольшую деталь. При этом параметры мощности, скорости, фокуса и вытяжки необходимо подбирать под конкретную толщину материала.
Фрезерный ЧПУ нужен, когда одной резки по контуру недостаточно. Фрезой можно выбирать карманы, делать посадочные места, фаски, отверстия и глубокую 2D- или 3D-обработку. Поэтому при изготовлении конструктивных деталей акрил нередко обрабатывается именно механически.
Кромка после фрезеровки обычно отличается от лазерной и может потребовать доводки, если торец должен выглядеть полированным. Зато фреза позволяет работать на заданной глубине и выполнять операции, которые невозможно получить обычным сквозным лазерным резом.
Акрил при механической обработке может подплавляться, если сочетание оборотов, подачи и геометрии инструмента выбрано неудачно. На лазере также нужны исправная вытяжка и постоянный контроль процесса: акрил является горючим материалом, поэтому работающий станок нельзя оставлять без наблюдения.
Гравировальный пластик: когда важнее контраст, чем толщина
Гравировальный пластик рассчитан на получение контрастной надписи или изображения за счет удаления тонкого верхнего слоя. После обработки открывается слой другого цвета, поэтому не требуется отдельно печатать изображение или заполнять гравировку краской.
Такой материал особенно удобен для дверных табличек, бейджей, номерков, шильдов, указателей, маркировки оборудования и небольших информационных панелей.
В каталоге SignTech представлен двухслойный пластик РОМАРК для гравировки, причем отдельные позиции прямо обозначены как предназначенные для лазера. Это принципиальный момент: название «гравировальный пластик» не означает автоматически, что любой лист можно безопасно помещать в лазерный станок.
Для механической гравировки верхний слой снимается тонкой фрезой или гравером, после чего проявляется контрастная основа. Такой вариант хорошо подходит для производства, уже построенного вокруг фрезерного ЧПУ, и позволяет точно контролировать глубину выборки.
Для специально предназначенных лазерных марок тот же визуальный эффект можно получать без контакта инструмента с поверхностью. Это удобно при работе с мелким текстом, логотипами и сериями одинаковых табличек, где большое значение имеют скорость и повторяемость.
Поэтому при закупке гравировального пластика следует смотреть не только на сочетание цветов и толщину, но и на техническое назначение конкретной серии. Если производитель не указывает совместимость с лазером, экспериментировать с неизвестным составом не следует.
Пример 1: серия офисных табличек
Предположим, нужно изготовить 60 табличек для кабинетов размером около 200 × 80 мм с фамилией, должностью и логотипом. Если выбрать одноцветный акрил, надпись придется печатать, наносить пленкой или дополнительно заполнять краской после гравировки.
Двухслойный пластик позволяет сразу получить контрастный текст при удалении верхнего слоя и сократить число технологических операций. Для серийной маркировки это может оказаться важнее разницы в стоимости самого листа.
Если в цехе используется CO₂-лазер, выбирают именно лазерную марку гравировального пластика. При работе на фрезерном ЧПУ подойдет материал, рассчитанный на механическую гравировку. В обоих случаях результат зависит от совместимости конкретного листа с выбранной технологией.
Пример 2: прозрачная деталь с видимой кромкой
Другой случай — прозрачная акриловая подставка или декоративная буква, у которой торец остается частью дизайна. Здесь CO₂-лазер часто технологичнее фрезеровки, поскольку позволяет сразу получить аккуратную кромку и уменьшить объем последующей ручной обработки.
Но если в той же детали нужны глухие пазы, посадочные карманы или выборка на определенную глубину, одной лазерной резки недостаточно. Тогда используют фрезерный ЧПУ либо комбинируют технологии: лазер выполняет контур, а фреза — конструктивные элементы.
Этот пример показывает, почему материал и оборудование нельзя выбирать независимо друг от друга. Даже внутри одной детали оптимальными могут оказаться две разные технологии.
Что выбрать для конкретной задачи
Если нужна недорогая, легкая и достаточно жесткая основа для стенда, вывески или POS-конструкции, которая будет раскраиваться механически, практичным выбором остается ПВХ. Он хорошо подходит для фрезеровки, но должен быть полностью исключен из лазерной технологической цепочки.
Если требуется прозрачность, декоративный внешний вид, светопропускание или чистая видимая кромка, чаще выбирают акрил. Его можно обрабатывать как фрезой, так и CO₂-лазером, меняя технологию в зависимости от геометрии детали.
Если основная задача — контрастная маркировка, короткий производственный цикл и повторяемость небольших табличек, удобнее двухслойный гравировальный пластик. Для лазера следует использовать только серии, для которых производитель прямо указывает лазерную совместимость.
Цена квадратного метра при этом не должна быть единственным критерием. Более дешевый лист может потребовать шлифовки, окраски, полировки или дополнительных установок на станке. Материал с более высокой закупочной ценой иногда сокращает несколько производственных операций и в итоге уменьшает себестоимость готового изделия.
Итог
Универсально лучшего пластика нет. ПВХ подходит для недорогих рекламных конструкций и механического раскроя, акрил — для изделий с высокими требованиями к внешнему виду и сочетания фрезеровки с лазерной резкой, а гравировальный пластик — для контрастных табличек и маркировки.
Основной принцип выбора прост: сначала определить технологию и требуемый результат, затем проверять совместимость материала с оборудованием. Особенно строго это правило нужно применять к лазеру: ПВХ и материалы неизвестного состава нельзя отправлять в обработку только на основании внешнего сходства с безопасным пластиком.