Как выбрать фрезу для ЧПУ: дерево, пластик, акрил, алюминий и композиты
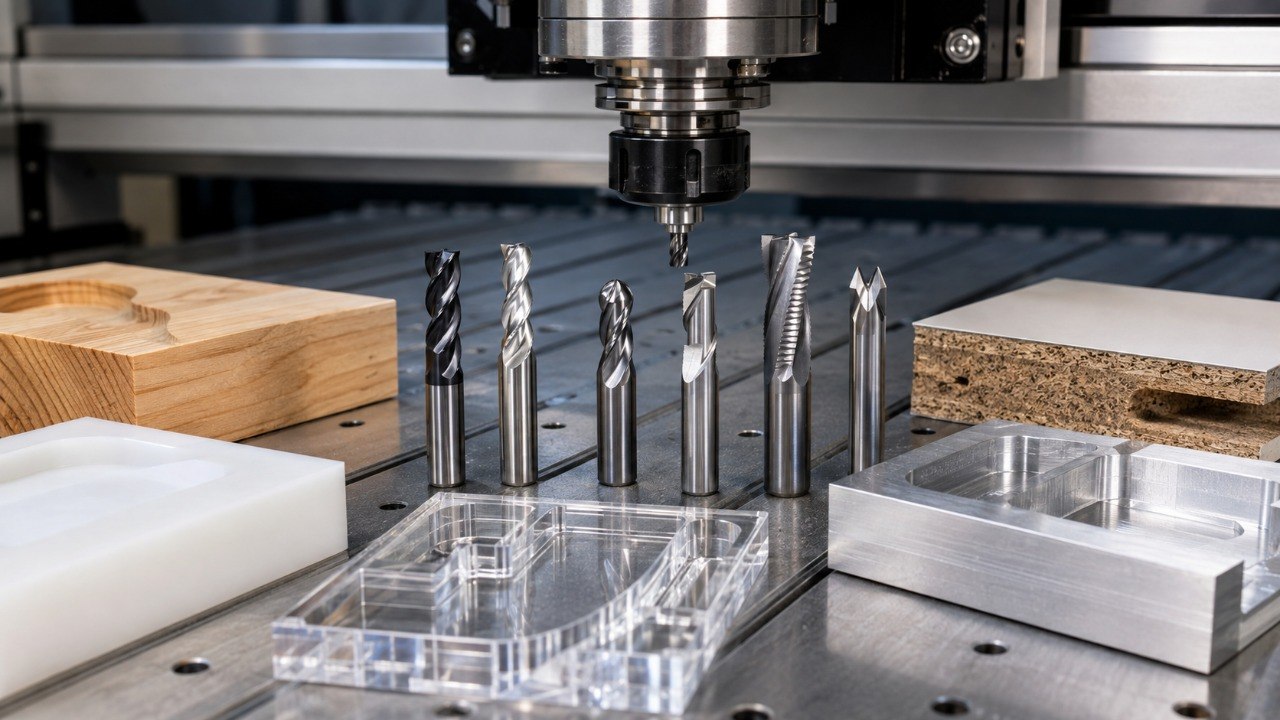
Качество фрезеровки на ЧПУ зависит не только от станка и программы. Даже правильно рассчитанная траектория не даст чистую кромку, если геометрия фрезы не подходит материалу, стружка плохо удаляется или рабочая часть инструмента слишком длинная. Поэтому фрезу для ЧПУ выбирают не по одному диаметру, а сразу по материалу, типу операции, числу режущих кромок, направлению спирали и возможностям шпинделя.
Сначала определите задачу
Одна и та же заготовка может потребовать нескольких инструментов. Для раскроя важны производительность и отвод стружки, для чистовой обработки — качество поверхности, для гравировки — малая ширина реза и точная геометрия.
Перед выбором полезно ответить на четыре вопроса: какой материал обрабатывается, какова его толщина, нужна ли чистая кромка с одной или с двух сторон и что выполняется — раскрой, выборка, гравировка или чистовой проход. После этого проще подобрать инструмент в каталоге фрез для ЧПУ SignTech.
Число режущих кромок: почему больше не всегда лучше
Чем меньше кромок, тем больше пространство между ними и тем легче удалить стружку. Поэтому однозаходные фрезы часто применяют для пластика, акрила и алюминия, особенно на высокооборотных шпинделях. DATRON в руководстве по выбору CNC-инструмента также указывает общий принцип: меньшее число канавок облегчает удаление материала и уменьшает накопление тепла, тогда как большее число кромок может давать более чистовую обработку при правильно подобранном режиме.
Если пластик плавится или алюминий налипает на кромку, простое повышение оборотов часто ухудшает ситуацию. Режим должен обеспечивать образование стружки и её быстрый выход из зоны резания.
Стружка вверх, вниз или компрессионная геометрия
Фреза со стружкой вверх хорошо очищает паз и подходит для глубокого раскроя. Но направленная вверх сила может сильнее повреждать верхний слой фанеры, шпона или ламинированной плиты.
Фреза со стружкой вниз прижимает верхний слой и помогает получить более аккуратную верхнюю кромку. Обратная сторона — менее свободный отвод стружки из глубокого паза, поэтому особенно важны корректная подача и отсутствие перегрева.
Компрессионная фреза сочетает участки спирали разного направления: нижняя часть работает вверх, верхняя — вниз. Такая геометрия полезна при сквозном раскрое фанеры, ламинированного МДФ и других плит, когда чистая кромка нужна с обеих сторон.
Как выбрать фрезу по дереву, фанере и МДФ
Для массива, фанеры и МДФ чаще применяют твердосплавные спиральные фрезы. Для обычного раскроя удобна геометрия со стружкой вверх, если приоритет — эффективное удаление опилок. Для деталей с декоративной лицевой стороной можно использовать стружку вниз, а для ламинированных плит и фанеры с требованиями к обеим сторонам — компрессионную геометрию.
Диаметр выбирают с учётом минимального внутреннего радиуса детали и жёсткости инструмента. Тонкая фреза позволяет пройти узкие элементы, но легче прогибается и хуже переносит агрессивный режим. Для крупного раскроя обычно выгоднее использовать максимально жёсткий диаметр, который допускает геометрия детали.
Рабочая длина также должна соответствовать задаче. Избыточно длинная режущая часть и большой вылет из цанги увеличивают вибрации. Практическое правило простое: рабочая длина должна перекрывать необходимую глубину, но не быть существенно больше неё.
Фрезы для пластика и ПВХ
У пластиков основная проблема — тепло. Если режущая кромка не снимает достаточную стружку, а трётся по поверхности, материал начинает размягчаться, стружка наматывается на инструмент, а кромка получается оплавленной. Поэтому для многих листовых пластиков удобны острые однозаходные фрезы с большим пространством для отвода стружки.
Не стоит автоматически переносить режимы с дерева на пластик: одинаковый диаметр фрезы не означает одинаковую подачу, глубину прохода и обороты.
Фреза для акрила: чистая кромка без оплавления
Для акрила часто выбирают однозаходную O-flute-фрезу с хорошо отполированной режущей поверхностью. Такая геометрия рассчитана на формирование и удаление пластиковой стружки. DATRON отдельно рекомендует полированные однозаходные инструменты для пластика и акрила, когда требуется высокое качество кромки.
Практический пример: нужно вырезать буквы из прозрачного акрила толщиной 5 мм. Если использовать тупую многозаходную фрезу и слишком высокие обороты при малой подаче, в пазу быстро накапливается тепло и край мутнеет или плавится. Переход на острую однозаходную полированную фрезу, корректная подача и уверенный отвод стружки обычно дают заметно более чистую поверхность и сокращают последующую полировку.
Какую фрезу использовать для алюминия
Для листового алюминия и мягких алюминиевых сплавов важны жёсткость фрезы, свободная канавка для стружки и геометрия, которая снижает риск её повторного резания. На высокооборотных ЧПУ часто используют однозаходные или специальные малозаходные твердосплавные фрезы для алюминия.
LMT Onsrud выпускает отдельные однозаходные O-flute-фрезы для мягкого листового алюминия. Производитель отдельно указывает, что геометрия инструмента должна правильно формировать и выводить стружку, препятствуя её повторному налипанию на режущую кромку.
Нельзя считать любую фрезу «по дереву» подходящей для алюминия только потому, что станок способен вращать её с нужной скоростью. Значение имеют сплав, толщина листа, мощность и жёсткость шпинделя, фиксация заготовки, охлаждение или смазка, а также рекомендации производителя конкретной фрезы.
Если алюминий — регулярная задача, нужно оценивать и сам станок. В разделе фрезерно-гравировальных станков с ЧПУ SignTech представлены модели, рассчитанные в том числе на обработку пластика, композитов и алюминия.
Как работать с композитами
Под словом «композит» могут скрываться принципиально разные материалы. Алюминиевые композитные панели состоят из металлических обкладок и полимерного сердечника; для их раскроя требуется острый твердосплавный инструмент с эффективным отводом стружки, а для V-образной выборки под гиб — профильные фрезы соответствующего угла.
Стекло- и углепластик требуют другого подхода. Армирующее волокно абразивно, а при неправильной геометрии возможны расслоение и вырыв волокон. Для таких материалов применяют специализированные многозубые, компрессионные или инструменты с износостойкими покрытиями. LMT Onsrud, например, предлагает специальные фрезы для carbon fiber и fiberglass с геометрией, создающей компрессионный эффект для уменьшения деламинации и вырыва волокон.
Ещё один практический пример — раскрой ламинированной фанеры. При работе обычной фрезой со стружкой вверх верхний слой может получить сколы, хотя нижняя сторона останется чистой. Если деталь должна быть видимой с обеих сторон, компрессионная фреза подходит лучше: противоположные направления спирали прижимают верхнюю и нижнюю облицовку к середине листа.
Диаметр хвостовика, цанга и биение
Даже правильно подобранная геометрия не работает стабильно, если хвостовик плохо зажат. Диаметр хвостовика должен точно соответствовать цанге, а сама цанга — быть чистой и исправной. Повышенное биение ускоряет износ режущей кромки, ухудшает поверхность и особенно заметно на фрезах малого диаметра.
Перед покупкой проверьте стандарт патрона и размер цанги. В разделе цанг ER и шпинделей для ЧПУ SignTech представлены цанги ER11, ER20, ER25 и ER32. Если планируется переход, например, с хвостовика 3,175 мм на 6 мм, совместимость нужно проверить до заказа инструмента.
Как подобрать режим после выбора фрезы
Фреза и режим резания рассматриваются вместе. Стартовые обороты, подачу, глубину прохода и подачу на зуб лучше брать из рекомендаций производителя инструмента, а затем корректировать по результату пробного реза. Универсальной таблицы для всех станков нет: одинаковая фреза ведёт себя по-разному на лёгком оборудовании и на жёстком производственном ЧПУ.
О правильном режиме говорят стабильный звук резания, нормальная сформированная стружка, отсутствие оплавления и налипания, чистая кромка без выраженной вибрации. Если инструмент быстро нагревается, появляется пыль вместо стружки или материал начинает плавиться, нужно проверить не только обороты, но и подачу, заточку, глубину прохода и отвод стружки.
Короткий алгоритм выбора фрезы для ЧПУ
Сначала определите материал и требуемое качество кромки. Затем выберите геометрию фрезы и направление спирали. После этого — диаметр и минимально достаточную рабочую длину. Проверьте хвостовик и цангу, а уже затем подбирайте режим по данным производителя и пробному резу.
Если фрезерный ЧПУ только выбирается, полезно заранее составить список основных материалов и типовых операций. Это позволит сопоставить инструмент с мощностью шпинделя, рабочей зоной и жёсткостью оборудования. Подробнее эти параметры разобраны в статье SignTech «Фрезерный станок с ЧПУ: что важно знать перед покупкой».
Итог
Универсальной фрезы для дерева, акрила, алюминия и всех композитов не существует. Чистота кромки и ресурс инструмента определяются сочетанием геометрии, числа кромок, направления спирали, диаметра, вылета и режима резания. Правильный выбор начинается не с вопроса «какой диаметр взять», а с материала и конкретной операции.
В SignTech можно подобрать фрезы и комплектующие для фрезерных ЧПУ. Подбор инструмента под материал и операцию снижает риск брака и делает обработку более предсказуемой.