Цанги для ЧПУ: виды, размеры и как правильно подобрать под фрезу
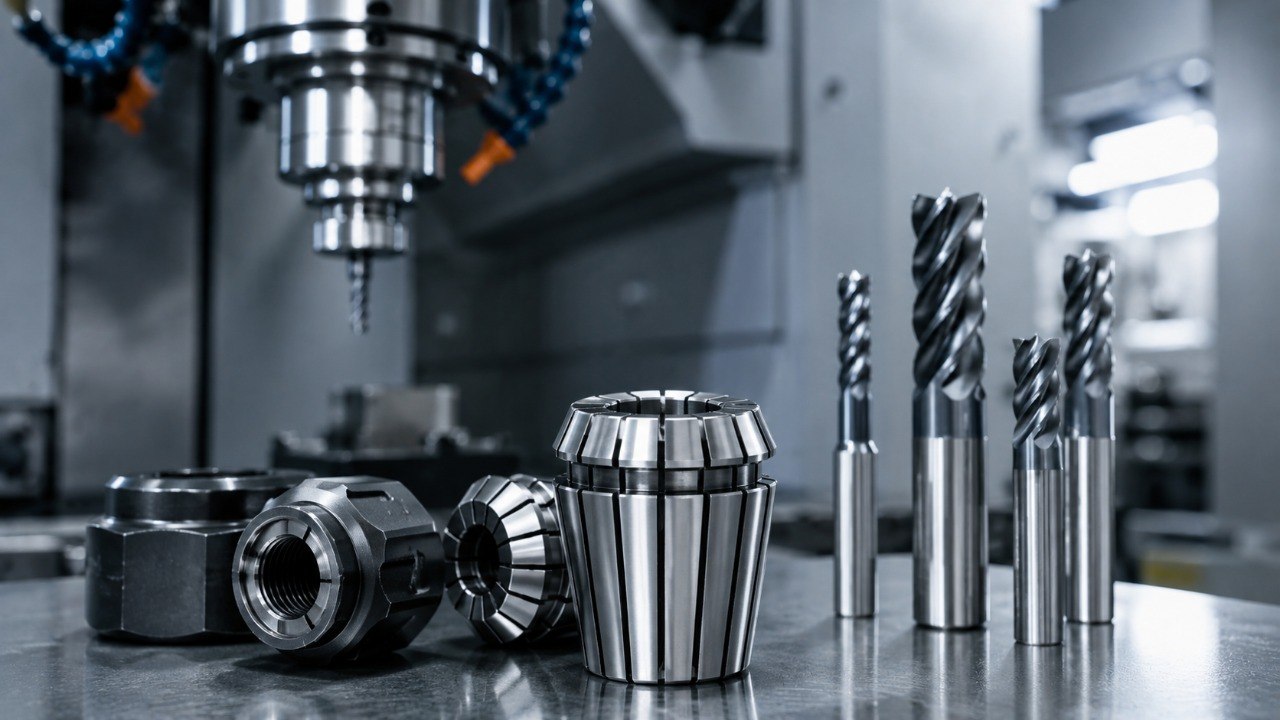
Цанга — небольшая деталь шпиндельного узла, от которой напрямую зависят точность вращения фрезы, качество кромки и ресурс инструмента. Даже правильно подобранная фреза будет работать нестабильно, если цанга не соответствует серии патрона, диаметру хвостовика или изношена. Поэтому при выборе важно смотреть не только на маркировку ER, но и на фактический диаметр хвостовика, диапазон зажима и состояние всей системы «патрон — цанга — гайка».
Что такое цанга и зачем она нужна
Цанга представляет собой разрезную пружинную втулку, которая устанавливается в гайку и цанговый патрон шпинделя. При затяжке гайки конусные поверхности заставляют цангу равномерно обжимать цилиндрический хвостовик фрезы. Чем точнее изготовлены и чище сопрягаемые поверхности, тем меньше радиальное биение инструмента.
Для фрезерных станков ЧПУ особенно распространена система ER. Она стандартизована для зажима инструмента с цилиндрическим хвостовиком и применяется в шпинделях, цанговых патронах и инструментальных оправках. В ассортименте SignTech представлены, в частности, ER11, ER20, ER25 и ER32 — посмотреть доступные варианты можно в разделе цанг, гаек, шпинделей и подшипников для ЧПУ. Производители профессиональной оснастки выпускают ER-цанги в соответствии с ISO 15488 / DIN 6499-B.
Что означает ER11, ER20, ER25 и ER32
Число после ER обозначает серию и габарит цанги, а не диаметр фрезы. Поэтому маркировка ER20 не означает, что в неё обязательно устанавливается фреза 20 мм. Внутри одной серии выпускаются цанги под разные хвостовики: например, ER20-4, ER20-6, ER20-8, ER20-10 и другие.
Чем больше серия, тем больше максимальный диаметр инструмента, который может зажать соответствующий патрон. По данным HAIMER, диапазоны цанговых патронов составляют примерно 0,5–7 мм для ER11, 0,5–10 мм для ER16, 1–13 мм для ER20, 1–16 мм для ER25 и 1–20 мм для ER32. Конкретный диапазон отдельной цанги всегда нужно проверять по маркировке или документации производителя.
Для большинства задач на рекламных фрезерных ЧПУ важнее не максимальная ёмкость серии, а наличие нужных размеров под реальные хвостовики фрез. В каталоге фрез для станков ЧПУ SignTech представлены инструменты с хвостовиками 3,175, 4 и 6 мм, поэтому в рабочем наборе предприятия обычно нужны соответствующие цанги, а не одна условно «универсальная» на весь диапазон.
Как подобрать цангу под хвостовик фрезы
Первое правило — подбирать цангу по диаметру хвостовика, а не по рабочему диаметру режущей части. У фрезы рабочая часть может быть 2 мм, а хвостовик — 3,175 мм; именно 3,175 мм должен соответствовать размеру цанги. Перед заказом следует смотреть параметр «диаметр хвостовика» в карточке инструмента или измерять хвостовик микрометром.
Второе правило — серия цанги должна совпадать с цанговым патроном и гайкой шпинделя. ER11 нельзя корректно заменить на ER20 или ER32 только потому, что внутренний диаметр кажется подходящим. Эти серии имеют разные наружные размеры и работают со своими патронами и гайками. В каталоге SignTech также указывается, что гайки ER11, ER20, ER25 и ER32 подбираются по соответствующей серии цангового узла.
Третье правило — не использовать край диапазона зажима как постоянный способ заменить подходящий номинал. ER-цанги допускают определённое сжатие; например, для стандартной линейки REGO-FIX указан диапазон зажима 1 мм. Но эта величина зависит от конкретного исполнения, поэтому ориентироваться нужно на спецификацию производителя. Для хвостовика 6 мм оптимален номинал 6 мм, а не соседний размер, затянутый до предела.
Пример: фреза 3,175 мм для акрила и ПВХ
Допустим, для раскроя акрила используется однозаходная фреза с хвостовиком 3,175 мм. Сначала проверяют серию патрона шпинделя, например ER11 или ER20. Затем выбирают цангу этой же серии под 3,175 мм, то есть 1/8 дюйма. Использовать цангу 4 мм с попыткой сильнее затянуть гайку нельзя: зажим получится неправильным, возрастёт биение, а тонкая фреза будет быстрее изнашиваться или может сломаться.
Этот пример показывает важный принцип: обрабатываемый материал — акрил, ПВХ, дерево или алюминий — не определяет размер цанги напрямую. Сначала выбирают фрезу под материал и режим обработки, а уже затем цангу под хвостовик этой фрезы и серию установленного патрона.
Пример: переход с фрезы 4 мм на 6 мм
На производстве часто используют несколько инструментов на одном станке. Например, фрезой с хвостовиком 4 мм выполняют небольшие контуры, а фрезой 6 мм — более производительный раскрой листового материала. Если шпиндель оснащён ER20 или ER32, достаточно иметь две исправные цанги соответствующей серии: на 4 и 6 мм. При смене инструмента меняется цанга, но сам шпиндель и гайка остаются совместимыми с выбранной серией.
Это практичнее и точнее, чем постоянно пытаться перекрывать разные диаметры одной цангой. Комплект из наиболее востребованных размеров сокращает переналадку, снижает вероятность неправильного зажима и позволяет быстро менять инструмент под задачу.
Почему биение цанги критично
Радиальное биение означает, что ось вращения режущего инструмента отклоняется от идеального центра. Чем выше обороты шпинделя и меньше диаметр фрезы, тем заметнее последствия: вибрации, повышенный шум, неровная кромка, увеличение фактической ширины реза и ускоренный износ режущей части.
Производители прецизионных ER-цанг указывают допустимое биение в микрометрах. Например, REGO-FIX для своей стандартной серии ER заявляет TIR 10 мкм. Это характеристика конкретной линейки, а не универсальное значение для каждой существующей ER-цанги, но она показывает, насколько существенна точность инструментального зажима.
Если станок внезапно начал оставлять более грубую кромку той же фрезой и при прежних режимах, стоит проверить не только заточку инструмента. Причиной может быть загрязнённый конус, повреждение гайки, неправильная установка цанги или её износ.
Как правильно установить фрезу в цангу
Цангу сначала защёлкивают в эксцентриковое кольцо гайки, и только затем гайку вместе с цангой наворачивают на цанговый патрон. Если сначала установить цангу непосредственно в конус, а затем пытаться затянуть её гайкой, правильная посадка не гарантируется. Именно такую последовательность сборки указывает REGO-FIX в инструкции для ER.
Хвостовик фрезы должен входить в цангу достаточно глубоко. REGO-FIX рекомендует по возможности использовать полную длину зажима и не устанавливать хвостовик менее чем примерно на две трети длины цанги. При этом режущая кромка фрезы не должна попадать непосредственно в зону зажима.
Перед монтажом нужно удалить пыль, смолу и другие загрязнения с хвостовика, внутренней поверхности цанги, конуса и гайки. Даже мелкая частица между сопрягаемыми поверхностями может нарушить соосность. Для станков, постоянно работающих по дереву, МДФ и пластику, регулярная очистка особенно важна из-за большого количества мелкой стружки и пыли.
Когда цангу пора менять
Цанга относится к изнашиваемым элементам. Её следует заменить, если появились следы задиров, коррозии, деформация лепестков, заметное биение или инструмент начинает проскальзывать при корректной затяжке. Не стоит компенсировать износ чрезмерным усилием на гайке: проблема в точности зажима от этого не исчезает, а нагрузка на элементы патрона возрастает.
Отдельный сигнал — повторяющаяся поломка тонких фрез без очевидной ошибки в подаче или оборотах. Если инструмент новый, режимы обработки корректны, а поломки происходят близко к хвостовику, целесообразно измерить биение индикатором и проверить весь цанговый узел.
Как быстро выбрать нужную цангу
Перед покупкой достаточно последовательно проверить четыре параметра: серию патрона ER, диаметр хвостовика фрезы, номинал конкретной цанги и её допустимый диапазон зажима. После этого полезно сверить тип гайки и состояние патрона, особенно если комплектующая приобретается для уже работающего станка.
Для подбора можно использовать раздел SignTech «Шпиндель, цанга, гайка, подшипник», а диаметр хвостовика сверять по каталогу фрез для ЧПУ. Если требуется обслуживание всего оборудования, дополнительные позиции собраны в разделе комплектующих для фрезерно-гравировальных станков. При выборе нового оборудования инструментальную систему стоит сразу сопоставлять с характеристиками фрезерно-гравировальных станков с ЧПУ.
Итог
Правильная цанга для ЧПУ определяется не материалом обработки и не диаметром режущей части фрезы, а тремя основными параметрами: серией ER установленного патрона, фактическим диаметром хвостовика и допустимым диапазоном зажима конкретной цанги. Точная, чистая и исправная цанга снижает биение, стабилизирует работу фрезы и помогает сохранить качество обработки на высоких оборотах.
Главный принцип прост: сначала определите фрезу и её хвостовик, затем проверьте серию цангового патрона и только после этого выбирайте цангу. Такой порядок исключает большинство ошибок при подборе и делает замену инструмента предсказуемой.