Шпиндель для станка ЧПУ: мощность, обороты, охлаждение и выбор под задачу
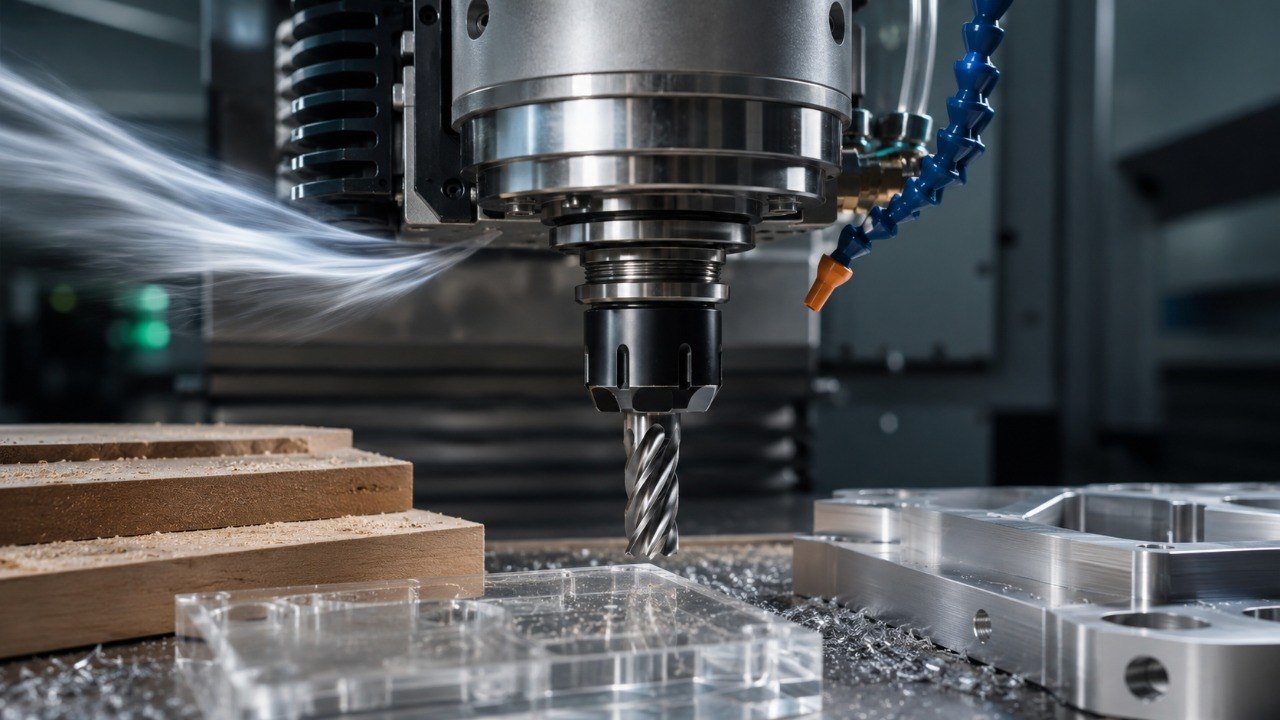
Шпиндель напрямую определяет, каким инструментом и в каких режимах сможет работать фрезерный станок ЧПУ. Ошибка при выборе проявляется не только в недостатке мощности: слишком слабый узел теряет обороты под нагрузкой, слишком тяжёлый перегружает ось Z, а неверные обороты и охлаждение ускоряют износ подшипников и фрез. Поэтому выбирать шпиндель для ЧПУ нужно по совокупности параметров — материалу, диаметру инструмента, производительности, диапазону оборотов, моменту, типу охлаждения и возможностям самого станка.
Мощность шпинделя: почему больше — не всегда лучше
Мощность шпинделя для ЧПУ обычно указывают в киловаттах, но сама эта цифра не показывает, насколько уверенно станок будет резать конкретный материал. Важен крутящий момент и то, на каких оборотах он доступен. Например, электрошпиндели HSD ES950 мощностью 3,8, 5 и 7,5 кВт имеют одинаковую максимальную скорость 24 000 об/мин, но номинальный момент у них различается — 3, 4 и 6 Н·м. Значит, сравнивать шпиндели только по максимальным оборотам нельзя.
Для гравировки, раскроя пластика, ПВХ, акрила, фанеры и многих операций по дереву не всегда требуется максимально мощный привод. Здесь часто важнее стабильные обороты, малое биение, исправные подшипники и правильно выбранная фреза. Если станок регулярно работает инструментом большого диаметра, делает глубокие проходы, интенсивно выбирает массив древесины или обрабатывает алюминий, запас по мощности и моменту становится важнее.
В каталоге фрезерно-гравировальных станков с ЧПУ SignTech есть модели со шпинделями 3,2, 5,5 и 9 кВт. Это не шкала «слабый — хороший», а разные классы задач: мощность должна соответствовать жёсткости портала, приводу осей, рабочей зоне и предполагаемому инструменту.
Обороты шпинделя: выбирать под фрезу и материал
Высокооборотные шпиндели для деревообработки, рекламы и композитов часто рассчитаны на 18 000–24 000 об/мин. Но максимальная скорость не является универсальным рабочим режимом. Частота вращения связана с диаметром фрезы, числом режущих кромок, подачей и требуемой толщиной стружки. В промышленных линейках HSD для дерева и композитов также встречаются исполнения на 18 000, 24 000 и 36 000 об/мин, что показывает зависимость характеристик от конкретного назначения шпинделя.
Если обороты слишком высокие при малой подаче, режущая кромка больше трёт материал, чем режет его. Появляются нагрев, оплавление пластиков, потемнение древесины и ускоренный износ. Если обороты слишком низкие при большой подаче, растёт нагрузка на инструмент и шпиндель, возникает вибрация и повышается риск поломки фрезы.
Поэтому режим подбирают в последовательности: материал и операция → тип и диаметр фрезы → обороты → подача. Для этого полезно заранее сопоставить задачу с доступными фрезами для станков ЧПУ: однозаходные, компрессионные и гравировальные инструменты работают в разных режимах стружкообразования.
Крутящий момент и частотный преобразователь
У высокооборотного электрошпинделя паспортные киловатты обычно доступны не во всём диапазоне. На низких оборотах поведение двигателя зависит от его конструкции, частотного преобразователя и настроек. Если технология требует тяжёлого резания крупной фрезой на сравнительно низкой скорости, шпиндель с высокой максимальной частотой вращения, но небольшим моментом может оказаться неудачным выбором.
Частотный преобразователь должен быть согласован со шпинделем по напряжению, току, частоте и мощности. SKF отмечает, что частотный преобразователь и мотор-шпиндель должны быть согласованы по рабочим характеристикам и потерям, а охлаждение влияет на тепловое поведение всей системы. Поэтому «инвертор помощнее» не заменяет правильный подбор и настройку.
Воздушное или водяное охлаждение
Воздушное охлаждение проще: не нужны бак, насос, шланги и отдельный контур жидкости. Такой шпиндель удобен там, где важны простота обслуживания и минимум вспомогательного оборудования. При этом состояние вентилятора, чистота каналов и температура воздуха непосредственно влияют на отвод тепла.
Жидкостное охлаждение отводит тепло через рубашку корпуса и внешний контур. Оно удобно при длительной работе и высокой нагрузке, но требует исправной помпы, нормальной циркуляции и контроля температуры. Остановившийся насос или забитый контур быстро создают риск перегрева.
Нельзя считать, что жидкостное охлаждение автоматически означает более высокий класс шпинделя. В промышленных линейках HSD встречаются и воздушные, и жидкостные исполнения: например, разные версии ES951 используют принудительное воздушное либо жидкостное охлаждение. Выбирать систему следует по режиму работы и требованиям конкретной модели.
Цанги, подшипники и биение
Шпиндель должен подходить под фактический диаметр хвостовиков инструмента. На компактных и средних фрезерных ЧПУ распространены цанговые системы ER. Чем шире набор применяемых фрез, тем важнее заранее проверить тип цанги, допустимый диаметр хвостовика и состояние гайки.
Биение шпинделя и цанги влияет на ресурс фрезы и качество поверхности. Даже хороший инструмент работает хуже, если цанга загрязнена, фреза зажата с перекосом или подшипники изношены. Поэтому шпиндельный узел стоит рассматривать как систему: вал, подшипники, цанга, гайка, привод и охлаждение. Для обслуживания на SignTech предусмотрен отдельный раздел шпинделей, цанг, гаек и подшипников для ЧПУ.
SKF указывает, что предельная скорость подшипника во многом определяется допустимой рабочей температурой, а она зависит от трения и способности узла отводить тепло. Отсюда практический вывод: высокие обороты допустимы только при исправных подшипниках, корректной смазке и нормальном тепловом режиме.
Какой шпиндель выбрать под задачу
Для рекламного производства, где основная работа — ПВХ, акрил, композит, фанера и МДФ, обычно нужен высокооборотный шпиндель со стабильной работой на фрезах малого и среднего диаметра. Здесь важны диапазон оборотов, малое биение, совместимость с распространёнными цангами и способность долго работать без перегрева.
В мебельном производстве нагрузка выше: раскрой плит, выборка пазов и карманов, работа компрессионными фрезами требуют большей производительности и запаса момента. Если станок работает в потоке, мощность шпинделя нужно оценивать вместе с жёсткостью конструкции, аспирацией и, при необходимости, автоматической сменой инструмента.
Для алюминия одного мощного шпинделя недостаточно. Нужны жёсткий станок, минимальное биение, подходящая фреза, правильная подача на зуб и надёжное удаление стружки. Запас момента полезен, но слабая механика или неверный режим сведут преимущество высокой мощности к нулю.
Для тяжёлых серийных операций применяют более мощные решения. Например, станок SD-2030 ATC в каталоге SignTech комплектуется шпинделем 9 кВт и инвертором 11 кВт и рассчитан на автоматическую смену инструмента.
Пример 1: акрил и ПВХ для наружной рекламы
Мастерская в основном режет акрил 3–10 мм, ПВХ и композит однозаходными фрезами небольшого диаметра. Покупать самый мощный шпиндель ради запаса необязательно. Рациональнее получить стабильные обороты, качественные цанги, малое биение и настроить подачу. В такой задаче качество кромки часто ограничивают режим и стружкоудаление, а не недостаток дополнительных киловатт.
Пример 2: мебель и периодическая обработка алюминия
Другой сценарий — раскрой МДФ и фанеры в течение смены, выборка карманов крупной фрезой и периодическая обработка алюминия. Здесь запас мощности и момента оправдан, но вместе с ним нужно проверить жёсткость портала, шпиндельное крепление, диапазон оборотов и охлаждение. Переход на тяжёлый шпиндель 5,5–9 кВт без оценки массы узла и возможностей оси Z может ухудшить динамику станка вместо ожидаемого роста производительности.
Что проверить перед покупкой шпинделя
Перед заказом зафиксируйте материал, максимальный диаметр фрезы, типовые глубины прохода и продолжительность непрерывной работы. Затем проверьте рабочий диапазон оборотов, номинальную мощность и момент, питание 220 или 380 В, параметры частотного преобразователя, тип охлаждения, цанговую систему, габариты и массу шпинделя.
При замене существующего узла дополнительно сверяют диаметр корпуса, способ крепления, электрические параметры, разъёмы и датчики. Если выбирается новый станок целиком, шпиндель нужно оценивать вместе с механикой и задачами производства, а не как отдельную строку в характеристиках.
Главный принцип: лучший шпиндель для станка ЧПУ — не самый мощный и не самый высокооборотный, а тот, который даёт нужный момент и скорость в реальном рабочем режиме, совместим с инструментом и конструкцией станка и выдерживает производственную нагрузку без перегрева и потери стабильности.