Станок ЧПУ для мебели: раскрой ЛДСП и МДФ — рабочее поле, шпиндель, крепление листа и фрезы
Технический разбор для мебельного цеха: какое рабочее поле нужно под листы ЛДСП и МДФ, чем 3,2 кВт шпиндель отличается от 5,5 кВт, как держать лист на Т-пазном и вакуумном столе, какие фрезы не дают сколов и как рассчитать подачу.
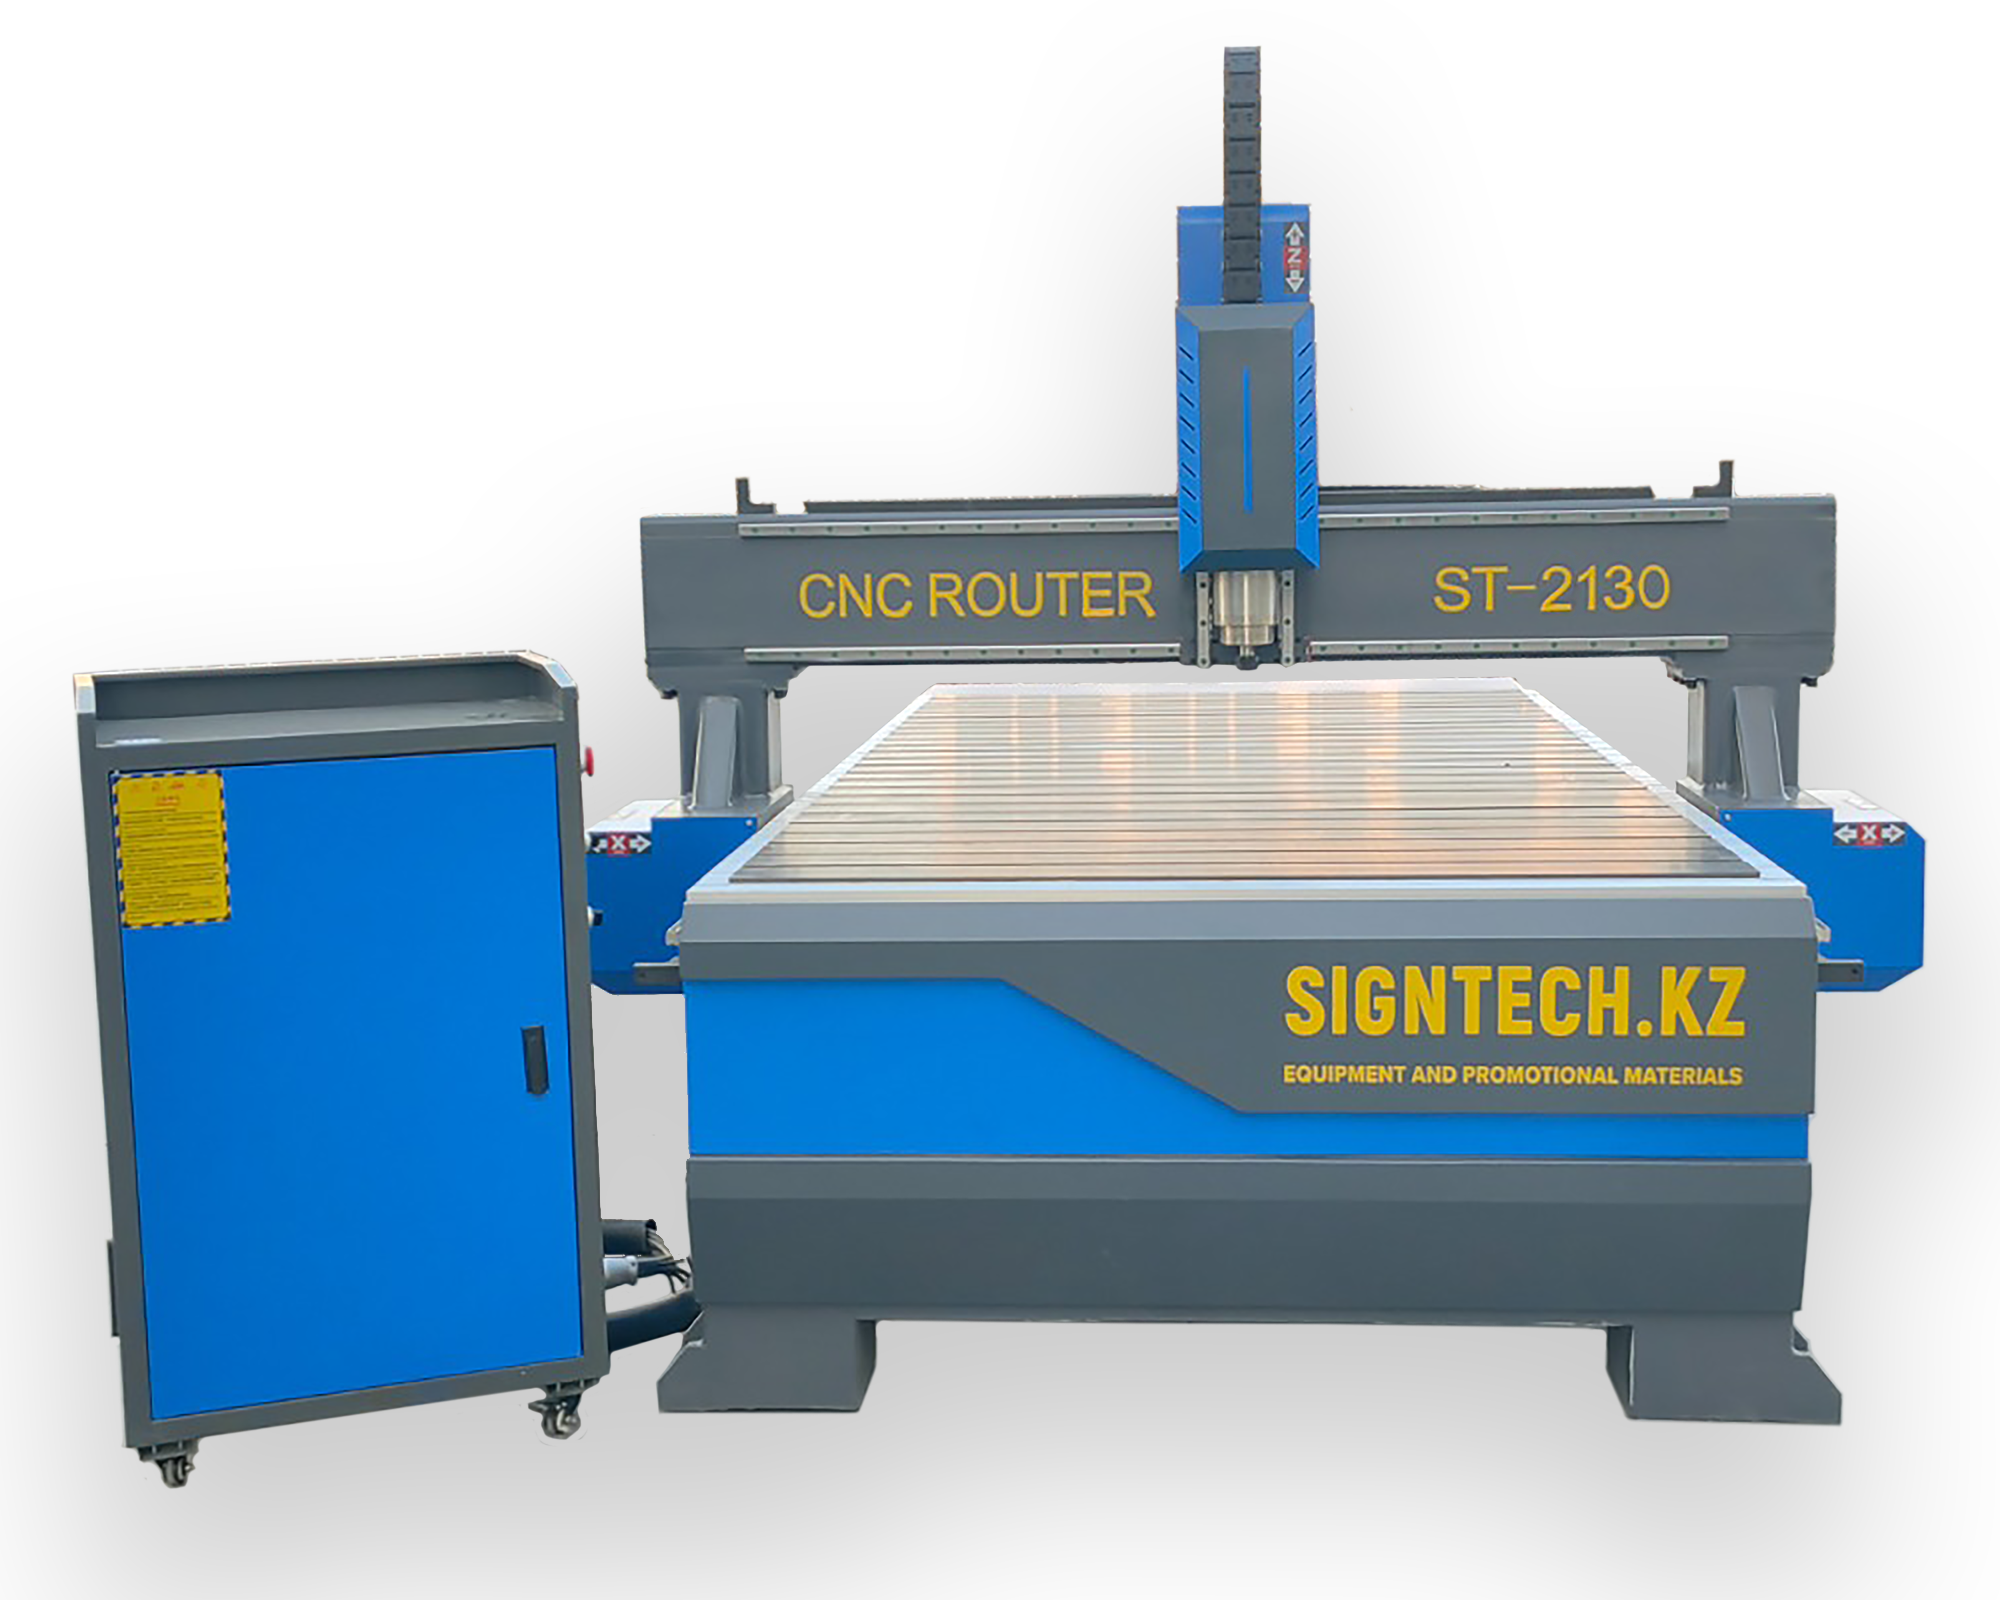
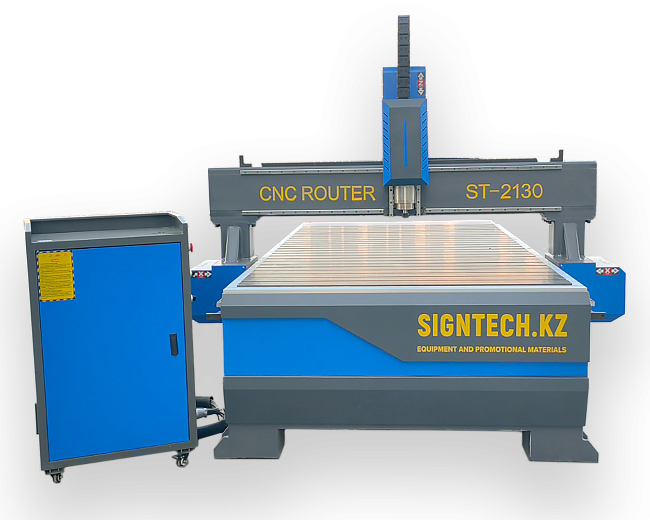
Коротко: для раскроя целых листов ЛДСП и МДФ формата 2800×2070 мм нужно поле 2100×3000 мм (в каталоге — ST-2130, шпиндель 5,5 кВт); поле 1300×2500 мм (ST-1325, 3,2 кВт) подходит для листов 1220×2440 мм, фасадов и деталей из половинок листа. Станки поставляются с Т-пазным столом без вакуума: для раскроя мелких деталей из целого листа вакуумный прижим заметно ускоряет работу — насосы 5,5–11 кВт есть в каталоге. Против сколов ламината на ЛДСП используют компрессионные фрезы и фрезы со стружкой вниз, подачу считают по формуле F = n × z × fz.
Фрезерный станок с ЧПУ в мебельном цехе заменяет сразу несколько операций: раскрой листа по карте, фрезеровку фасадов из МДФ, пазы под задние стенки и донья, отверстия под фурнитуру. Но станок, который хорошо режет рекламный ПВХ, не всегда подходит для потокового раскроя ЛДСП. Ниже — на что смотреть, если станок покупается именно под мебель. Примеры — станки серии ST из нашего каталога: они собираются под заказ, и часть параметров можно согласовать до сборки.
1. Рабочее поле: считайте от формата листа
Самая частая ошибка — выбрать поле «с запасом по цене», а потом резать каждый лист на панельной пиле, чтобы он поместился на стол. Формат определяется материалом, с которым вы работаете чаще всего.
| Материал и формат листа | Какое поле нужно | Станок в каталоге |
|---|---|---|
| ЛДСП, МДФ 2800×2070 мм (основной мебельный формат) | 2100×3000 мм — лист ложится целиком | ST-2130 (две версии системы управления) |
| МДФ, фанера, ХДФ 1220×2440 мм | 1300×2500 мм | ST-1325 |
| Фасады, филёнки, детали из обрезков | 1300×2500 мм достаточно | ST-1325 |
Поле 2100×3000 мм даёт ещё одно преимущество: раскрой по карте (нестинг) из целого листа экономит материал — программа плотнее раскладывает детали, а отходы на стыках половинок исчезают. Проверьте и помещение: к габаритам станка добавьте зону загрузки листа с двух сторон и место под вытяжку и чиллер.
2. Шпиндель: 3,2 или 5,5 кВт
Оба станка оснащены водяными шпинделями с охлаждением от чиллера HS-3500 — такая схема держит стабильную температуру при многочасовой работе и тише воздушного охлаждения. Разница в мощности определяет, сколько материала станок снимает за проход.
- 3,2 кВт (ST-1325) — фрезеровка фасадов МДФ, гравировка, раскрой тонких листов, работа фрезами 3,175–6 мм. Плиту 16–18 мм режет в два-три прохода.
- 5,5 кВт (ST-2130) — потоковый раскрой ЛДСП и МДФ 16–18 мм фрезой 6 мм за меньшее число проходов, запас мощности при высокой подаче. Именно потоковый раскрой — главная нагрузка мебельного станка.
Цанги и гайки — расходник: от их состояния зависит биение фрезы, а значит чистота кромки и ресурс инструмента. Цанги ER разных диаметров и гайки есть в разделе шпиндели, цанги, подшипники. Подробнее о выборе — в статьях «Шпиндель для станка ЧПУ» и «Цанги для ЧПУ».
3. Механика: что важно для раскроя
У станков ST-1325 и ST-2130 одинаковая механика: цельносварная станина после термообжига (снимает внутренние напряжения металла), портал из стальной трубы 150×250 мм со стенкой 8 мм, линейные направляющие HIWIN по всем осям, косозубая рейка по X и Y и шарико-винтовая пара по Z, шаговые двигатели 450B с драйверами MA860H, централизованная автоматическая смазка.
Для мебели это означает: рейка даёт высокую скорость холостых перемещений по большому полю (важно при раскрое — станок много «ездит» между деталями), ШВП по Z держит точную глубину паза и выборки. Жёсткий портал не даёт фрезе «играть» при глубоком резе — меньше волны на кромке.
4. Как держать лист: Т-пазный или вакуумный стол
Станки серии ST поставляются с алюминиевым Т-пазным столом без вакуумного прижима: лист фиксируется механическими прижимами, поперечное расположение зажимов облегчает уборку стружки. Это проще в обслуживании и не требует мощного насоса, но для раскроя ЛДСП нужно учитывать особенности:
- Жертвенный стол. На Т-пазы крепят лист МДФ 16–19 мм и выравнивают его фрезой (в каталоге есть фреза для чистки стола 6×22). Сквозной рез уходит в него на 0,3–0,5 мм, а не в алюминий.
- Мостики (перемычки). Мелкие детали после сквозного реза сдвигаются и попадают под фрезу. Оставляйте в управляющей программе 2–4 перемычки высотой 1–2 мм на деталь или последний проход «по тонкой плёнке» 0,3–0,5 мм с дорезкой ножом.
- Порядок обработки. Сначала пазы и отверстия, потом внутренние контуры, наружный контур — последним, пока деталь ещё держится листом.
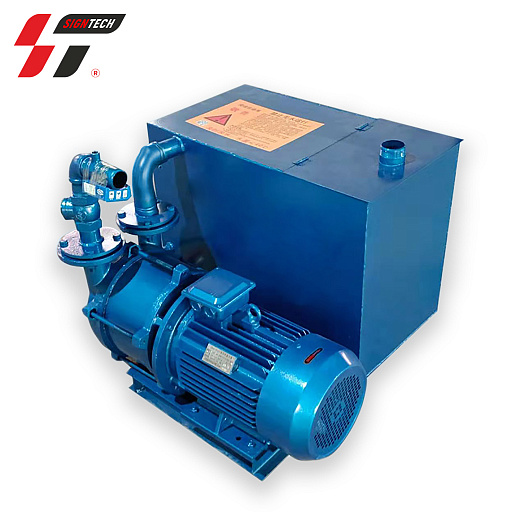
Если основной объём — раскрой целых листов на мелкие детали, рассмотрите вакуумный прижим: лист держится по всей площади, перемычки не нужны, смена листа занимает минуты. В разделе дополнительное оборудование есть вакуумные насосы 5,5 кВт (воздушный, 300 000 ₸), 7,5 кВт (воздушный, 350 000 ₸) и 11 кВт (водяной, 500 000 ₸). Вакуумный стол — отдельная конструкция; так как станки собираются под заказ, его стоит обсудить с менеджером до сборки, а не дорабатывать потом.
5. Система управления: NK105 или XIN DUO WEI
| Weihong NK105 (ST-2130*NK105) | XIN DUO WEI (ST-1325, ST-2130*XDW) | |
|---|---|---|
| Компьютер | не нужен: автономный контроллер с ручным пультом | подключается к обычному ПК по RJ-45 (Ethernet) |
| Загрузка программ | с USB-накопителя | с компьютера по сети |
| Кому удобнее | цеху, где станок стоит отдельно и оператор работает с флешкой | производству, где управляющие программы готовят на ПК рядом со станком |
Обе системы работают с G-кодом из CAM-программ, в которых делают раскрой и фрезеровку фасадов. О том, как устроены контроллеры ЧПУ, — в статье «Системы управления для фрезерных станков ЧПУ».
6. Фрезы для ЛДСП и МДФ
ЛДСП — плита с ламинированной плёнкой с двух сторон. Спиральная фреза со стружкой вверх вырывает волокна и скалывает ламинат на верхней кромке, со стружкой вниз — на нижней. Поэтому:
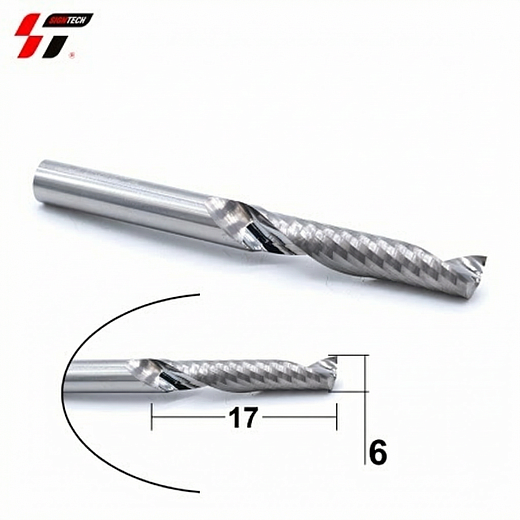
- Компрессионная фреза (нижняя часть режет вверх, верхняя — вниз) прижимает ламинат с обеих сторон и даёт чистую кромку при сквозном резе. В каталоге — компрессионные фрезы 3×17 и 3×22 мм (2 050–2 250 ₸) для тонких плит и ХДФ. Для 16–18 мм ЛДСП нужна рабочая длина не меньше толщины плиты и диаметр 6 мм и больше — наличие уточняйте у менеджера.
- Однозаходная фреза 6 мм со стружкой вниз (6×17, 6×22, 6×32 мм — 5 000–5 400 ₸) — чистая верхняя кромка, хорошо прижимает деталь к столу; подходит для раскроя на Т-пазном столе.
- Со стружкой вверх (те же размеры) — лучше выводит стружку из глубокого паза, используется для выборок и черновых проходов в МДФ.
Как рассчитать подачу
Подача считается от оборотов шпинделя и нагрузки на один зуб фрезы:
F = n × z × fz
где F — подача, мм/мин; n — обороты шпинделя, об/мин; z — число зубьев (заходов) фрезы; fz — съём на зуб, мм. Например, для однозаходной фрезы 6 мм при 18 000 об/мин и fz = 0,15 мм: F = 18 000 × 1 × 0,15 = 2 700 мм/мин. Это стартовый ориентир для МДФ; рабочий режим подбирают по результату:
- фреза горячая, на кромке подгар, вместо стружки пыль — съём на зуб слишком мал: увеличьте подачу или снизьте обороты;
- станок гудит, на кромке волна, фреза ломается — нагрузка слишком велика: уменьшите подачу или глубину прохода;
- глубина прохода для фрезы 6 мм обычно не больше 1–1,5 диаметра; плиту 18 мм режут в 2–3 прохода.
Подробнее о выборе фрез под материалы — в статье «Как выбрать фрезу для ЧПУ».
7. Пыль и стружка
МДФ при фрезеровке даёт мелкую пыль, ЛДСП — стружку с частицами смолы. В комплект станков ST входит двухмешковая аспирационная вытяжка. Для потокового раскроя МДФ и большого поля производительности одной вытяжки может не хватать — в каталоге есть промышленные пылесосы 3–7,5 кВт. Чистый стол — это ещё и точность: стружка под листом приподнимает его и меняет глубину реза.
8. Обслуживание и запуск
Централизованная смазка снижает износ, но направляющие и рейку всё равно нужно чистить от пыли, а чиллер — проверять по уровню и чистоте воды. Регламент ежедневных и периодических работ — в статье «Техническое обслуживание станка ЧПУ». SignTech выполняет пусконаладку и ремонт и обслуживание станков с ЧПУ.
Чек-лист перед покупкой
- Формат листа, который вы режете чаще всего, — 2800×2070 или 1220×2440 мм.
- Основная работа: потоковый раскрой (нужна мощность и прижим) или фасады и фрезеровка рисунка.
- Т-пазный стол с жертвенным листом или вакуумный прижим и насос — решить до сборки станка.
- Как будут готовиться программы: на ПК рядом со станком (XIN DUO WEI) или на флешке (NK105).
- Электропитание цеха под шпиндель, чиллер, вытяжку и насос — уточните требования к сети у менеджера.
- Запас фрез: компрессионные или со стружкой вниз для ЛДСП, со стружкой вверх для выборок, фреза для выравнивания стола.
Станки для мебельного производства — в разделе фрезерные станки с ЧПУ для мебели, все модели — в разделе фрезерные станки с ЧПУ.
Частые вопросы
Какое рабочее поле нужно для раскроя ЛДСП?
Для основного мебельного формата 2800×2070 мм — поле 2100×3000 мм: лист ложится целиком, без предварительной распиловки. Поле 1300×2500 мм подходит для листов 1220×2440 мм, фасадов и деталей из половинок листа.
Обязателен ли вакуумный стол для мебели?
Нет, но он заметно ускоряет раскрой целых листов на мелкие детали. На Т-пазном столе работают с жертвенным листом МДФ, перемычками на деталях и правильным порядком обработки. Станки серии ST поставляются с Т-пазным столом; вакуумный прижим стоит обсудить до сборки.
Какой фрезой резать ЛДСП без сколов?
Компрессионной фрезой: она прижимает ламинат с обеих сторон. Если компрессионной нужной длины нет — однозаходной фрезой со стружкой вниз, тогда верхняя кромка чистая, а нижнюю защищает жертвенный стол.
Как рассчитать подачу фрезы?
По формуле F = n × z × fz: обороты шпинделя × число зубьев × съём на зуб. Для однозаходной фрезы 6 мм на 18 000 об/мин и съёме 0,15 мм получается около 2 700 мм/мин — от этого значения подбирают режим по виду стружки и нагреву фрезы.