Техническое обслуживание станка ЧПУ: регламент ежедневных и периодических работ
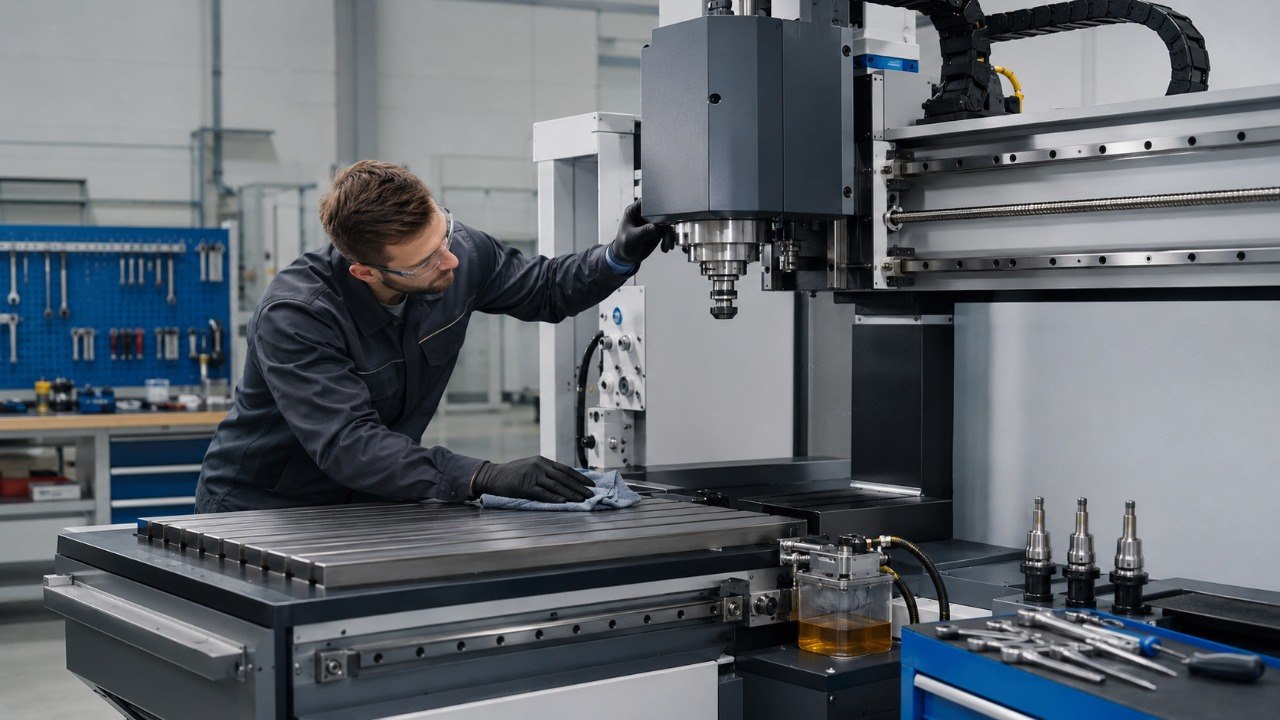
Станок с ЧПУ может месяцами работать без заметных сбоев, но механика, шпиндель и система смазки при этом продолжают изнашиваться. Пыль, стружка, недостаток смазки, ослабление крепежа и загрязнение охлаждения увеличивают нагрузку на узлы. Сначала появляются шум, нагрев или небольшое ухудшение качества обработки, затем — люфт, потеря точности и внеплановый ремонт. Поэтому техническое обслуживание станка ЧПУ должно быть частью производственного регламента, а не реакцией на неисправность.
Для фрезерно-гравировального оборудования профилактика особенно важна из-за контакта с древесной, пластиковой и композитной пылью. Загрязнение оседает на направляющих, попадает в зону шпинделя, на датчики и элементы привода. Базовый подход к ТО одинаков для большинства моделей: ежедневно удалять загрязнения и контролировать рабочие параметры, периодически обслуживать смазку, приводы, электрику, охлаждение и геометрию.
Что входит в ежедневное обслуживание ЧПУ
Перед запуском оператор должен убедиться, что в рабочей зоне нет посторонних предметов, кабели и шланги не повреждены, а датчики не закрыты пылью или стружкой. После смены необходимо очистить стол, направляющие и зоны, где отходы могут попасть в подвижные соединения.
Ежедневный регламент удобно свести к чек-листу:
- удалить стружку и пыль с рабочего поля, направляющих, защитных кожухов и датчиков;
- проверить фрезу, цангу и гайку, очистить посадочные поверхности;
- оценить звук шпинделя на холостом ходу: новый гул, свист или вибрация требуют проверки;
- проверить аспирацию, вакуумный стол и пневматику, если они установлены;
- проконтролировать уровень масла в системе смазки и охлаждающей жидкости шпинделя;
- осмотреть кабель-каналы, разъемы, шланги и защитные гофры;
- записать замеченные отклонения в журнал ТО.
При работе с MDF, деревом и композитами очистку не стоит заменять сильной продувкой всех узлов: поток воздуха может загнать мелкую пыль глубже в каретки, подшипники и разъемы. Лучше использовать промышленный пылесос, щетку и локальную продувку там, где ее допускает руководство производителя.
Направляющие и система смазки
Линейные направляющие и винтовые передачи чувствительны к загрязнению. Недостаточная смазка повышает трение, а смесь масла с абразивной пылью ускоряет износ дорожек и кареток. NSK относит недостаточную смазку и загрязнение к причинам преждевременного повреждения линейных направляющих. Поэтому задача ТО — не просто долить масло, а обеспечить чистоту и правильную подачу подходящего смазочного материала.
Если на станке установлена автоматическая маслостанция, нужно контролировать не только уровень масла, но и его поступление ко всем точкам. Забитая магистраль или неисправный распределитель создают ложное ощущение, что система работает. Для обслуживания такого узла могут потребоваться маслостанции, распределители и другие комплектующие ЧПУ.
Избыток смазки также нежелателен: он удерживает загрязнения на рабочих поверхностях. Интервал и тип масла или пластичной смазки следует брать из паспорта станка или документации производителя направляющих.
Шпиндель, цанга и инструмент
Каждую смену инструмента стоит использовать как быстрый осмотр шпиндельного узла. На цанге и внутренней поверхности гайки не должно быть стружки, смолы и следов коррозии. Даже небольшое загрязнение ухудшает посадку хвостовика и может увеличить биение. Изношенную или деформированную цангу нужно заменить, а не компенсировать проблему чрезмерной затяжкой.
Для обслуживания шпиндельного узла важна совместимость деталей: серия ER, диаметр хвостовика, параметры шпинделя и обозначение подшипников. На SignTech для этого выделен отдельный раздел шпинделей, цанг, гаек и подшипников для ЧПУ.
Практический пример: край акрила стал получаться волнистым, хотя программа и режимы не менялись. Оператор уменьшает подачу, но дефект остается. Проверка показывает загрязненную посадку и изношенную цангу. После очистки и замены цанги качество кромки возвращается без изменения программы. Такой случай показывает, почему диагностику стоит начинать с механики и инструмента, а не с корректировки режимов резания.
Еженедельные и ежемесячные работы
Раз в неделю проводят более глубокую очистку, проверяют состояние рейки, ШВП или ременных передач, осматривают фильтры шкафов и систему охлаждения. На станке с водяным шпинделем дополнительно проверяют циркуляцию жидкости, чистоту радиатора или чиллера, отсутствие течей и перегибов шлангов.
Раз в месяц проверяют крепеж, натяжение ремней, состояние приводных шестерен, кабель-каналов и концевых датчиков. Полезно выполнить контрольный тест точности — например, измерить фактические размеры простой тестовой детали по X и Y. Если размер начал систематически уходить, причину нужно искать до того, как отклонение проявится на заказах.
В регламенте обслуживания Haas для станков также встречаются ежедневные проверки защитных элементов, еженедельная очистка отдельных узлов и ежемесячная смазка направляющих. Это подтверждает сам принцип разделения ТО по частоте, хотя конкретный перечень и интервалы всегда должны сверяться с руководством конкретной модели.
ТО раз в 3–6 месяцев
Периодическое обслуживание должно быть глубже операторской очистки. Проверяют люфты по осям, состояние подшипников, направляющих и приводов, равномерность смазки, работу охлаждения, аспирации и вакуума. Осматривают крепления двигателей и муфт, контакты в электрощите, вентиляторы и фильтры.
Если станок работает в две смены или постоянно режет пыльные материалы, такой осмотр целесообразно проводить чаще. При небольшой загрузке интервал может быть больше, если это допускает руководство производителя. Для конкретной модели график следует сверять с паспортом и фактической наработкой.
Второй пример: оператор регулярно доливает масло, но через несколько месяцев ось X начинает двигаться тяжелее и появляется сухой шум. Выясняется, что один канал распределителя забился и каретка почти не получала смазку. Уровень в бачке контролировали, но работу системы не проверяли. Поэтому периодический регламент должен включать подтверждение подачи смазки по всем точкам.
Когда нужен сервисный инженер
Операторское ТО не заменяет диагностику. Если появляются повторяющиеся ошибки приводов, заметный люфт, нагрев шпинделя, сильная вибрация, изменение звука подшипников, следы перегрева в электрощите или систематическая потеря размеров, станок нужно остановить и найти причину. Продолжение работы может превратить регулировку или замену расходного узла в ремонт более дорогой механики.
Для ремонта пригодится каталог запчастей и комплектующих для фрезерно-гравировальных станков: в нем представлены элементы механики, управления, шпиндельного узла и другие детали. А при выборе нового фрезерно-гравировального станка с ЧПУ полезно заранее оценивать не только мощность и рабочее поле, но и доступность расходников, компонентов системы смазки и сервисного обслуживания.
Пример регламента ТО станка ЧПУ
| Периодичность | Основные работы |
|---|---|
| Каждая смена | Очистка рабочей зоны, направляющих и датчиков; осмотр фрезы и цанги; проверка смазки, охлаждения, аспирации и необычных шумов |
| Раз в неделю | Глубокая очистка, проверка приводов, фильтров, шлангов и циркуляции охлаждения |
| Раз в месяц | Контроль крепежа, ремней или реек, кабель-каналов и датчиков; тест точности; проверка распределения смазки |
| Раз в 3–6 месяцев | Проверка люфтов, подшипников, приводов, электрики, геометрии, охлаждения и аспирации |
| По паспорту или наработке | Замена смазки, фильтров, подшипников и других ресурсных элементов по требованиям производителя |
Главное правило технического обслуживания ЧПУ: станок обслуживают по графику и фактическому состоянию, а не после явной поломки. Ежедневная очистка сдерживает загрязнение, регулярная смазка защищает направляющие и передачи, контроль шпинделя и цанги помогает сохранять качество обработки, а периодическая диагностика позволяет заметить люфт и износ заранее. Рабочий регламент ТО — это короткий повторяемый процесс с журналом выполненных работ и ответственным сотрудником.